 0086-15068518279 (kinesiska)/001-5416026691 (engelska)


 Sv
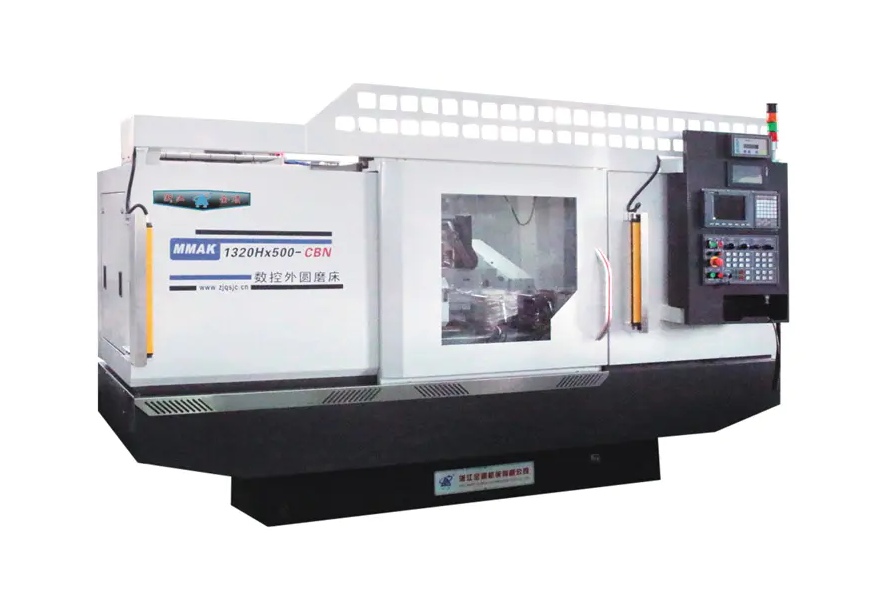
Vid utvärdering av a CNC cylindrisk slipmaskin , är de mest kritiska funktionerna att prioritera submikrons positioneringsnoggrannhet, statisk och dynamisk maskinstyvhet och ett sofistikerat CNC-kontrollsystem kan hantera komplex interpolation. En högpresterande maskin måste ge en ytfinish (Ra) så låg som 0,1 μm till 0,4 μm konsekvent samtidigt som snäva dimensionella toleranser bibehålls, ofta inom ±0,001 mm . Utöver grundläggande specifikationer definierar integrationen av högupplösta återkopplingsskalor, termiskt stabil gjutning och intuitiv konversationsprogrammering skillnaden mellan en standardkvarn och en högprecisionsproduktionstillgång.
Strukturell integritet och termisk stabilitet
Grunden för varje precisionsslipning är maskinbädden. Utan en stabil bas är alla elektroniska kompensationer bara "plåster" för mekaniska brister.
Basens dämpningsegenskaper
Modernt CNC cylindrisk slipmaskins ofta använda Granitan® (polymerbetong) eller högvärdigt Meehanite gjutjärn . Polymerbetong erbjuder upp till 10 gånger bättre vibrationsdämpning än traditionellt grått gjutjärn, vilket är viktigt för att uppnå spegelfinish och förlänga hjullivslängden. Vibrationer under slipningsprocessen leder till skrammelmärken, som är den primära orsaken till kasserade delar i högprecisionsindustrier som flyg- eller medicinsk tillverkning.
Termisk förskjutningskontroll
Slipning genererar betydande värme. En nyckelfunktion att leta efter är en symmetrisk design av maskinbädden och huvudstocken. Detta säkerställer att all termisk expansion sker jämnt, vilket minimerar påverkan på centrumlinjeinriktningen. Leta dessutom efter maskiner som har funktioner kylvätskesystem som cirkulerar genom spindelhuset och bädden för att upprätthålla en konstant driftstemperatur inuti ±0,5°C av den omgivande miljön.
Spindelsystem med hög precision
Hjulhuvudspindeln är hjärtat i slipmaskinen. Dess rotationsnoggrannhet dikterar direkt arbetsstyckets rundhet och ytkvalitet.
Hydrostatiska vs. Rullande elementlager
Du måste välja mellan hydrostatiska lager och högprecisionsantifriktions (rullnings)lager. Hydrostatiska spindlar flyta skaftet på en tunn film av olja, vilket resulterar i noll metall-till-metall-kontakt och nästan oändligt liv. De erbjuder exceptionell runoutnoggrannhet (ofta mindre än 0,0001 mm ). Omvänt är keramiska kullager med hög precision att föredra för höghastighetsapplikationer där styvhet och enkelt underhåll prioriteras.
Arbetshuvud Mångsidighet
En nyckelfunktion för universal CNC cylindrisk slipmaskins är en vridbart arbetshuvud (B-axel) . Leta efter arbetshuvuden som drivs av direktdrivna motorer . Direktdrift eliminerar glapp från växlar eller remmar, vilket möjliggör högupplöst C-axelinterpolation. Detta är avgörande för "icke-rund" slipning (t.ex. kammar, stansar eller excentriska axlar).
| Funktion | Hydrostatiska lager | Precisionsrullager |
|---|---|---|
| Runout noggrannhet | < 0,1 µm | 0,5 - 1,0 µm |
| Vibrationsdämpning | Utmärkt | Måttlig |
| Underhåll | Låg (inget slitage) | Ersättning behövs |
Programvara för CNC-styrning och programmering
Maskinens intelligens ligger i dess kontrollsystem. En kvarn är bara lika kapabel som programvaran som driver den.
Konversationsgränssnitt
Avancerad CNC-slipfunktion konversationsprogrammeringsgränssnitt . Detta tillåter operatörer att mata in deldimensioner, materialtyp och önskad finish direkt i ett GUI utan att behöva skriva manuell G-kod. Detta minskar inställningstiderna med upp till 50 % för komplexa delar. Leta efter programvara som inkluderar inbyggd kollisionsövervakning för att skydda den dyra spindeln och arbetsstycket under den första körningen.
Linjär motorteknik
För högdynamiska applikationer, linjärmotorer på X- och Z-axlarna är överlägsna traditionella kulskruvar. Linjära motorer ger högre accelerationshastigheter och eliminerar mekaniskt glapp. När den paras ihop med högupplösta glasvågar (t.ex. 0,05 μm upplösning ), kan maskinen uppnå positioneringsrepeterbarhet som kulskruvar inte kan matcha under långa användningsperioder.
Automatiserad dressing och mätning under process
För att uppnå konsekvent massproduktion måste den cylindriska CNC-slipmaskinen automatiskt kunna kompensera för hjulslitage och delvariationer.
- Automatisk hjuldressing: CNC:n bör styra förbandscykeln genom att använda diamantskivor eller enpunktsförband. Avancerade system inkluderar Sensorer för akustisk emission (AE). som upptäcker den "första beröringen" mellan byrån och hjulet, vilket minimerar mängden slipmedel som tas bort och förlänger hjulets livslängd.
- Mätning på gång: En mätsond eller "jump-on"-mätare gör att CNC:n kan mäta detaljen medan den slipas . Systemet justerar automatiskt den slutliga malningsmatningen baserat på realtidsdata för att kompensera för termisk drift eller hjulavböjning, vilket säkerställer att varje del i en batch är identisk.
- Gapkontroll: Denna funktion använder AE-sensorer för att upptäcka när hjulet är på väg att vidröra arbetsstycket, vilket gör att maskinen kan växla från snabbinställning till finmatning omedelbart, vilket eliminerar "luftslipning" och minskar cykeltiderna med 10 % till 20 % .
Flerhjulskonfigurationer och universell kapacitet
Flexibilitet är en stor trend inom CNC cylindrisk slipning , speciellt för jobbbutiker som hanterar olika detaljgeometrier.
Turret Wheelheads
Leta efter maskiner utrustade med en automatiskt svängbart hjulhuvud (Turret) . Dessa torn kan hålla flera hjul - till exempel en för extern slipning, en för invändig slipning och en tredje för planslipning. En CNC-styrd B-axel torn kan rotera till önskad position med hög repeterbarhet (t.ex. ±1 bågssekund ), vilket gör att en del kan bli helt färdig i en enkel inställning . Detta eliminerar de fel som uppstår vid återklämning av en del.
Invändiga sliptillbehör
Även om ditt primära fokus är OD (Ytterdiameter) slipning, med en nedsvängbar eller revolvermonterad Intern slipspindel (ID). är en significant advantage. Ensure the CNC can handle the transition between OD and ID cycles seamlessly, including the different speeds and dressing requirements for the smaller ID wheels.
Miljö- och säkerhetsfunktioner
Höghastighetsslipning skapar fin dimma och potentiella faror som måste hanteras av maskinens design.
- Full kapsling: En högkvalitativ CNC-slipmaskin bör vara helt innesluten för att innehålla kylvätskespray och slipdamm. Detta är inte bara för renlighet; det är viktigt för integrerade dimutsugssystem att arbeta effektivt.
- Brandsläckningssystem: Om du använder oljebaserade kylmedel för högprecisionsfinish, en integrerad CO2 eller torr kemisk brandsläckningssystem är en mandatory safety feature.
- Ergonomisk belastning: För manuell eller halvautomatisk lastning bör bordshöjden och dörrfrigången möjliggöra enkel åtkomst. För helautomatiserad produktion bör maskinen vara "robotklar" med standardiserade gränssnitt (t.ex. Profibus eller Ethernet) och automatiserade dörrar.
Slutlig checklista för urval
När du slutför ditt val, verifiera följande specifikationer mot dina mest krävande delkrav:
- Maxavstånd mellan centra: Säkerställ en 20 % buffert över din längsta del.
- Sväng över bordet: Kontrollera att den största diametern plus utrymmet för mätaren passar bekvämt.
- Hjuldiameter: Större hjul (t.ex. 500 mm) håller längre och håller ythastigheten bättre än mindre hjul.
- CNC-upplösning: Leta efter 0,0001 mm inkrementkapacitet i styrmjukvaran.
- Bakaxeldesign: A finjusterbar baksäck (för konisk korrigering) är avgörande för noggrannhet på långa skaft.


