 0086-15068518279 (kinesiska)/001-5416026691 (engelska)


 Sv
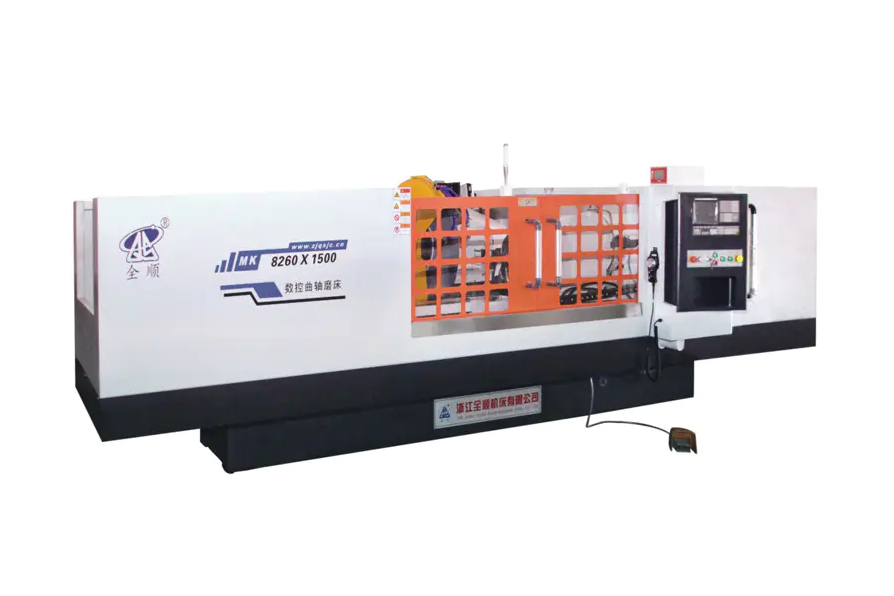
Vevaxelslipmaskiner är precisionsmaskiner som används för att återställa eller tillverka vevaxlar till exakta dimensionstoleranser. Deras primära applikationsområden inkluderar bilreparation och tillverkning, flygteknik, marina framdrivningssystem, tung industriell utrustning och kraftgenereringsmaskiner. Alla motorer eller mekaniska system som förlitar sig på en vevaxel för att omvandla fram- och återgående rörelse till rotationskraft beror på vevaxelslipning för prestanda och livslängd.
Fordonsindustrin: Den största applikationssektorn
Bilsektorn representerar den största användningen av vevaxelslipmaskiner i världen. Både OEM (tillverkare av originalutrustning) produktionslinjer och eftermarknadsverkstäder för ombyggnad av motorer förlitar sig på vevaxelslipning för att uppfylla strikta toleranser, ofta inom ±0,001 mm .
Ombyggnad av motor för passagerarfordon
Motorrenoveringsverkstäder slipar vevaxlar från slitna personbilsmotorer för att återställa axeldiametrar, ytfinish och rundhet. En vanlig personbils vevaxel kan ha huvudtappdiametrar som sträcker sig från 50 mm till 70 mm , alla kräver ytjämnhetsvärden på Ra 0,2–0,4 µm efter slipning.
Högpresterande och racingmotorer
Motorsportapplikationer kräver ännu snävare toleranser och specialiserad slipning av vevaxlar av smidet stål eller ämne. Racing vevaxlar är ofta slipade med specifika kälradier och mikrofinbehandlade till Ra-värden under 0,1 µm för att maximera utmattningsmotstånd vid höga varv/min.
Motorer för kommersiella fordon och lastbilar
Kraftiga dieselmotorer som används i lastbilar och bussar har större vevaxlar med fler axellägen. Att slipa dessa komponenter i underhållsprogram för flottan förlänger motorns livslängd avsevärt och minskar den totala ägandekostnaden.
Flyg och rymd and Aviation: Precision på högsta nivå
Kolvdrivna flygplansmotorer - som vanligtvis används inom allmänflyg, träningsflygplan och vissa militära plattformar - innehåller vevaxlar som måste uppfylla luftfartsmyndighetens standarder. Inom denna sektor, dimensionsnoggrannhet och spårbarhet är inte förhandlingsbara , eftersom alla misslyckanden kan få katastrofala konsekvenser.
- Flygplans vevaxlar slipas vanligtvis till toleranser ±0,0005 mm eller tätare.
- Certifierade översynsanläggningar använder CNC-vevaxelslipar med fullständig mätdokumentation för överensstämmelse med FAA- eller EASA-föreskrifter.
- Material som nitrerat stål eller krom-molybdenlegeringar kräver specialiserat val av slipskivor och kylvätskehantering.
Marin industri: Storskalig Slipning av vevaxel
Marina dieselmotorer som driver lastfartyg, tankfartyg, färjor och offshoreplattformar använder några av världens största vevaxlar. En tvåtakts vevaxel för marinmotor med långsam hastighet kan väga över 300 ton och överstiger 15 meter i längd, vilket kräver specialiserade kraftiga vevaxelslipmaskiner med robusta arbetsstyckesstödsystem.
In-Situ och verkstadsslipning
På grund av den enorma storleken på marina vevaxlar utförs slipning ofta in situ - inne i maskinrummet - med hjälp av bärbara vevaxelslipmaskiner. Detta eliminerar behovet av att demontera och transportera vevaxeln, vilket sparar betydande stilleståndstid och kostnader för fartygsoperatörer.
Sjö- och försvarsfartyg
Militära ubåtar och krigsfartyg använder också precisionsslipning av vevaxeln under schemalagda underhållscykler, där operativ beredskap beror på tillförlitligheten hos framdrivningssystem.
Kraftgenerering: Stationära motortillämpningar
Kolvmotorer som används i kraftgenerering - inklusive dieselgeneratorer, gasmotorer och kombinerade värme- och kraftaggregat (CHP) - kräver periodiskt underhåll av vevaxeln. Kraftverk körs kontinuerligt med höga belastningsfaktorer upplev tappslitage som kräver omslipning för att bibehålla oljefilmens integritet och lagerprestanda.
Typiska applikationer inkluderar:
- Akut reservdieselgeneratorer på sjukhus, datacenter och industrianläggningar
- Naturgasmotorer i distribuerade kraftgenereringssystem
- Stora gaskompressionsmotorer som används i olje- och gasledningar
Tung anläggnings- och gruvutrustning
Grävmaskiner, bulldozers, gruvtransportbilar och borriggar drivs av stora dieselmotorer som arbetar under extrema förhållanden. Vevaxlarna i dessa motorer tål höga stötbelastningar och föroreningar som påskyndar slitaget på axeltappen. Att bygga om istället för att byta ut vevaxlar inom denna sektor kan minska kostnaderna med 60–80 % jämfört med ny komponentanskaffning.
Slipning av vevaxel centra som betjänar denna industri är utrustade för att hantera:
- Vevaxlar upp till 3 000 mm långa
- Komponenter som väger flera hundra kilo
- Flera underdimensioner (vanligtvis 0,25 mm, 0,50 mm, 0,75 mm och 1,00 mm underdimensioner)
Jordbruksmaskiner och terrängfordon
Traktorer, skördetröskor, bevattningspumpar och andra jordbruksmaskiner förlitar sig på långvariga dieselmotorer. På landsbygden och i utvecklingsmarknader erbjuder omslipning av vevaxeln en ekonomisk väg för att förlänga maskinens livslängd där nya motorer eller delar kan vara svåra att köpa.
Lantbruksmotorers vevaxlar har vanligtvis 3 till 7 huvudtappar och 2 till 6 vevaxlar, som alla kan slipas i en enda uppsättning på en modern CNC-vevaxelslipmaskin.
Järnvägs- och lokmotorer
Dieselelektriska lok och rälsunderhållsfordon använder stora flercylindriga motorer vars vevaxlar kräver periodisk översyn. Järnvägsunderhållsdepåer och certifierade översynsanläggningar använder vevaxelslipmaskiner som kan hanteras vevaxlar som är längre än 2 meter och med upp till 16 eller fler journalpositioner.
Med tanke på den kritiska säkerhetsrollen för lokmotorer, inspekteras ytintegriteten efter slipning - inklusive kvarvarande spänning, hårdhetsretention och frånvaro av slipbränning - rigoröst med hjälp av magnetiska partiklar eller Barkhausen-brustestning.
Jämförelse av vevaxelslipningstillämpningar efter bransch
| Industri | Typisk vevaxelstorlek | Nyckelkrav | Slipningsmetod |
|---|---|---|---|
| Automotive | 300–800 mm | Hög volym, snäva toleranser | CNC-slipning, CBN-hjul |
| Aerospace | 200–600 mm | Certifiering, spårbarhet | CNC med fullständig dokumentation |
| Marine | 1 000–15 000 mm | In-situ kapacitet, stor skala | Bärbara / verkstadskvarnar |
| Kraftgenerering | 500–2 000 mm | Minimal stilleståndstid | CNC eller konventionell |
| Gruv / Anläggning | 600–3 000 mm | Kostnadsminskning, hållbarhet | Kraftiga CNC-slipmaskiner |
| Järnväg | 1 000–2 500 mm | Säkerhet, ytintegritet | CNC med NDT-inspektion |
CNC vs konventionella vevaxelslipmaskiner i olika applikationer
Valet mellan CNC och konventionella vevaxelslipmaskiner beror mycket på applikationskraven. CNC-vevaxelslipmaskiner dominerar högproduktionsmiljöer för fordon och flyg , medan konventionella maskiner fortfarande är vanliga i små reparationsverkstäder och för enstaka storskaliga marina eller industriella jobb.
- CNC-slipmaskiner: Erbjud automatiserad cykelprogrammering, mätning i processen och konsekvent repeterbarhet över stora produktionspartier. Cykeltider för fordonsvevaxlar kan minskas till under 10 minuter per komponent.
- Konventionella slipmaskiner: Förbli kostnadseffektiv för olika typer av vevaxel med låg volym där installationsflexibilitet är viktigare än genomströmning.
- Bärbara vevaxelslipmaskiner: Speciellt utformad för in-situ marina och industriella applikationer där det är opraktiskt att ta bort vevaxeln.
Nya tillämpningar: Elektrisk och hybrid drivlina stödutrustning
Medan övergången till elfordon minskar efterfrågan på vevaxel i personbilar på lång sikt, vevaxelslipmaskiner finner ny relevans i produktionen av räckviddsförlängningsmotorer för hybridfordon och vid tillverkningen av motoraxlar och excentriska komponenter som delar geometriska likheter med vevaxlar. Dessutom säkerställer den globala installerade basen av förbränningsmotormaskiner en stark efterfrågan på vevaxelsliptjänster långt in i överskådlig framtid.


