 0086-15068518279 (kinesiska)/001-5416026691 (engelska)


 Sv
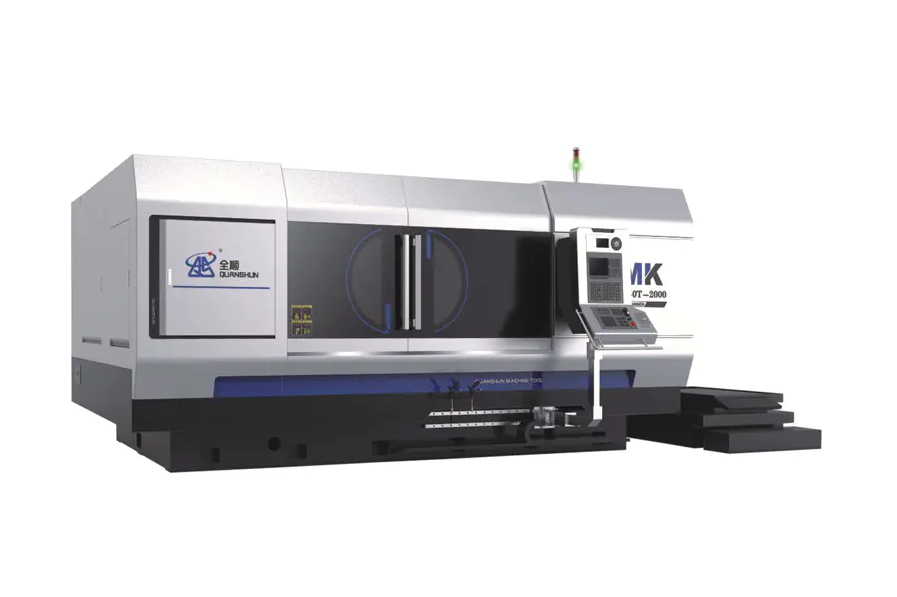
Vevaxelslipmaskiner används främst för att återställa slitna eller skadade vevaxlar i bilmotorer, diesellastbilar, marina fartyg, lokomotiv, jordbruksmaskiner och industrikompressorer genom att precist slipa om tapp- och stiftytor tillbaka till standard- eller underdimensioner. En pålitlig Vevaxelslipmaskin gör det möjligt för en verkstad att återföra en korroderad eller repad vevaxel inom 0,01 mm tolerans, vilket sparar kostnaden för en komplett ersättningsdel.
Verkstäder för bilmotorer
Den vanligaste applikationen är att bygga om vevaxlar för personbilar, skåpbilar och lätta lastbilar. Verkstäder slipar huvud- och stångtapparna efter att ha upptäckt slitage från slitna lager, oljesvält eller överhettning. En typisk fyrcylindrig vevaxeltapp som slits från 50,00 mm till 49,80 mm kan slipas ner till 49,75 mm (en 0,25 mm underdimension) och paras med motsvarande underdimensionerade lagerskålar, vilket återställer det korrekta oljespelet på cirka 0,02 till 0,04 mm.
| Motortyp | Typisk journaldiameter | Vanligt omslipningssteg |
| Liten personbil (4-cyl) | 45-55 mm | 0,25 mm / 0,50 mm |
| Mellanstor sedan (V6) | 55-65 mm | 0,25 mm / 0,50 mm / 0.75mm |
| Pickup (V8) | 60-75 mm | 0,25 mm / 0,50 mm / 1.00mm |
Kraftiga dieselmotorer för lastbilar och bussar
Dieselvevaxlar från lastbilar och bussar är större, ofta 80 mm till 120 mm i axeltappsdiameter, och ackumulerar högre slitage på grund av förlängda arbetscykler. Underhållscenter för flottor förlitar sig på slipmaskiner med längre bäddlängder, ibland över 3000 mm, för att hantera sex- och åttacylindriga vevaxlar. En typisk översynscykel för en långdistanslastbils vevaxel inträffar var 500 000 till 800 000 kilometer, och omslipning snarare än byte kan minska kostnaderna för delar med 40 till 60 procent.
Underhåll av marinmotor
Marina dieselmotorer, både inombords framdrivningsenheter och hjälpgeneratorer, arbetar i kontinuerliga miljöer med saltluftexponering som påskyndar korrosionsgropar på tapparna. Vevaxelslipmaskiner med utökad svängkapacitet och stadigt vilostöd används för att höja vevaxlar som kan vara 2 till 6 meter långa på medelvarviga marinmotorer. Slipning återställer ytfinishen till ett Ra-värde på 0,2 till 0,4 mikrometer, vilket är viktigt för att bibehålla korrekt smörjfilm vid höga belastningar.
Lokomotiv och rälsmotorverkstäder
Järnvägsunderhållsdepåer använder kraftiga vevaxelslipmaskiner för att serva stora dieselelektriska lokmotorer. Dessa vevaxlar kan väga över 1000 kg och har flera kast för 12 eller 16 cylinderkonfigurationer. Precisionsslipning säkerställer att balansen upprätthålls över hela axeln, eftersom en obalans på till och med några gram vid högt varvtal kan orsaka vibrationer som skadar lager och tätningar i förtid.
Jordbruks- och anläggningsutrustning
Traktorer, skördetröskor, grävmaskiner och bulldozrar kör dieselmotorer som arbetar under tung belastning med frekvent dammexponering. Vevaxelslipmaskiner används på lantbruksverkstäder för att renovera vevaxlar för motorer från 50 hk kompakttraktorer till 400 hk skördetröskor. Eftersom driftstopp under skördesäsongen är kostsamt, har många butiker ett lager av förslipade vevaxlar redo för snabbt utbyte.
Industriella kompressorer och pumpar
Kolvkompressorer som används i olje- och gas-, kyl- och luftkompressionssystem är beroende av vevaxlar som utsätts för cyklisk belastning. Slipmaskiner används för att underhålla dessa vevaxlar under planerat underhåll, särskilt för kompressorer som körs kontinuerligt i petrokemiska anläggningar där oplanerade driftstopp är extremt dyra.
Motorsport och Performance Engine Building
Prestandamotorbyggare använder vevaxelslipmaskiner inte bara för reparation utan för precisionsinställning. Slaglängden kan justeras något, axelytorna kan poleras för att spegelvända för minskad friktion, och radier vid axeltappen kan slipas till specifika profiler för att förbättra utmattningsmotståndet under tävlingsförhållanden med höga varv per minut, ofta över 8000 rpm.
Nyckelfunktioner att leta efter i en vevaxelslipmaskin
- Slipskivehuvud med exakt inmatningskontroll ner till 0,001 mm steg
- Mittavstånd och svängdiameter matchar den största vevaxeln som hanteras
- Stadigt stöd och stöd för stöd för långa, flexibla skaft
- Automatiskt dressingsystem för konsekvent hjulprofil
- Kylvätskefiltreringssystem för att bibehålla ytfinishens kvalitet
Varför omslipning förblir ett praktiskt val
Att byta ut en vevaxel direkt kan kosta flera gånger mer än att slipa om, särskilt för äldre eller mindre vanliga motormodeller där nya delar kan ta veckor att köpa. En typisk omslipning och polering av en vevaxel för en personbil tar mellan 2 och 4 timmars maskintid, medan det kan ta 3 till 6 veckor att köpa en ny OEM-vevaxel för en utgående motor och kosta tre till fem gånger så mycket.


