 0086-15068518279 (kinesiska)/001-5416026691 (engelska)


 Sv
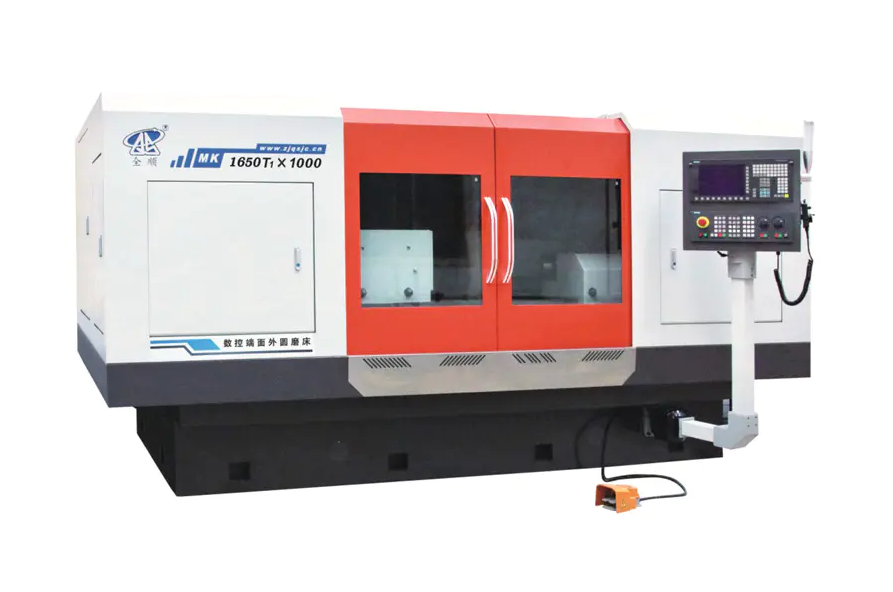
När man jämför NC (Numerical Control) och CNC (Computer Numerical Control) slipsystem, CNC cylindriska slipmaskiner representerar ett avgörande steg i precision, repeterbarhet och produktionseffektivitet . För tillverkare som kräver snäva toleranser – ofta inom ±0,001 mm – och konsekvent produktion över stora volymer, är CNC-cylindriska slipmaskiner inte bara en uppgradering; de är den operativa ryggraden som överbryggar klyftan mellan äldre NC-system och helautomatiserad modern produktion.
Att förstå vad som skiljer dessa två teknologier åt – och varför CNC-cylindriska slipmaskiner har en så avgörande roll – hjälper ingenjörer och inköpsteam att fatta välgrundade beslut om utrustningsinvesteringar och processdesign.
NC vs CNC: Vad som faktiskt skiljer sig under huven
NC-system arbetar från förstansad tejp eller fasta sekventiella instruktioner. När ett program väl har laddats, kör maskinen det utan återkoppling eller självkorrigering. CNC-system använder däremot en mikroprocessorbaserad styrenhet som kontinuerligt läser, justerar och lagrar program digitalt. Denna arkitektoniska skillnad har djupgående praktiska konsekvenser.
| Funktion | NC-system | CNC-system |
|---|---|---|
| Programlagring | Stansat tejp / fast sekvens | Digitalt minne (obegränsat antal program) |
| Feedback i realtid | Inga | Kontinuerlig sensoråterkopplingsslinga |
| Parameterjustering | Manuell omprogrammering krävs | Redigering på skärmen på några sekunder |
| Axelstyrning | Typiskt 2-axligt | 2 till 5 axlar samtidigt |
| Repeterbarhet | ±0,01 mm typiskt | ±0,001 mm eller bättre |
| Operatörsberoende | Hög | Låg till måttlig |
När det gäller cylindrisk slipning specifikt översätts dessa skillnader direkt till ytfinishkvalitet, dimensionsnoggrannhet och övergångstid – tre mått som definierar lönsamheten vid precisionstillverkning.
Varför CNC cylindriska slipmaskiner Uppta det kritiska mellanlandet
CNC cylindriska slipmaskiner sitter i skärningspunkten mellan manuella hantverk med hög precision och helautomatiska produktionslinjer. De är sofistikerade nog att hantera komplexa geometrier – konslipning, axlar med flera diametrar, gängformer – men ändå flexibla nog att programmeras om för ett nytt arbetsstycke inom några minuter snarare än timmar.
Denna flexibilitet är det avgörande värdet. Överväg en jobbbutik som producerar flygschakt i partier på 50 till 200 enheter. En NC-slipmaskin skulle kräva fysisk omkonfigurering och eventuellt en skicklig installationstekniker för varje nytt artikelnummer. En cylindrisk CNC-slipmaskin hämtar det sparade programmet, kör en automatisk hjuldresscykel och börjar produktionen— minskar inställningstiden från 2–4 timmar till under 30 minuter i många verkliga tillämpningar.
Nyckelprocessfunktioner som NC inte kan matcha
- Mätning under processen: Aktiv mätning under slipning gör att styrenheten automatiskt kompenserar för hjulslitage och bibehåller diametern inom toleransen utan operatörsingripande.
- Automatisk hjulbehandling: CNC-styrenheter utför påklädningsrutiner med programmerade intervall, vilket säkerställer konsekvent hjulgeometri och ytfinish under hela produktionskörningen.
- Flerstegsslipcykler: Grov, halvfinish och finish med olika matningshastigheter kan programmeras som en enda automatisk cykel, vilket optimerar både materialavlägsningshastighet och slutlig ytkvalitet.
- Komplex konturslipning: Samtidig X- och Z-axelinterpolering möjliggör produktion av krökta eller profilerade ytor som är geometriskt omöjliga på en standard NC-maskin.
Precision Benchmarks: Vad CNC cylindrisk slipning Uppnår faktiskt
Precision är inte ett abstrakt påstående – det är mätbart och siffrorna spelar roll när man specificerar komponenter för lager, hydraulcylindrar, växellådor eller turbinaxlar.
- Dimensionell tolerans: CNC cylindriska slipmaskiner av produktionskvalitet uppnår rutinmässigt diametertoleranser på IT5 (ungefär ±0,001 mm på en 50 mm axel), med avancerade system som når IT4 eller IT3 i kontrollerade miljöer.
- Ytfinish: Ra-värden på 0,2–0,4 µm är standard vid finslipning; med finkorniga hjul och kontrollerade parametrar kan Ra under 0,1 µm uppnås.
- Rundhet: CNC-system med hydrostatiska arbetshuvudsspindlar kan uppnå rundhetsfel under 0,2 µm – kritiskt för lagerbanaslipning.
- Cylindricitet: Över en 500 mm arbetsstyckeslängd kan cylindricitetsavvikelser på 1–3 µm uppnås med korrekt maskinkalibrering och termisk kompensation.
Som jämförelse ger NC-cylindriska slipmaskiner vanligtvis toleranser i IT7–IT6-intervallet, vilket är lämpligt för allmänna mekaniska komponenter men otillräckligt för precisionslager, bränsleinsprutningskomponenter eller axlar för medicintekniska produkter.
Branscher Var CNC cylindriska slipmaskiner Är ej förhandlingsbara
Flera sektorer är beroende av CNC cylindrisk slipning som ett processkritiskt steg, inte en bekvämlighet:
Drivlinskomponenter för fordon
Kamaxlar, vevaxlar, transmissionsaxlar och ABS-sensorringar kräver slipning till IT5 eller bättre, med ytfinish under 0,4 µm Ra. Billeverantörer av stora volymer kör vanligtvis CNC-cylindriska slipmaskiner i automatiserade celler, vilket uppnår cykeltider under 90 sekunder per del för axlar med medeldiameter.
Flyg och försvar
Manöverdon för landningsställ, rotformer för turbinblad och hydrauliska ventilspolar kräver både extrem precision och full processspårbarhet. CNC-system tillhandahåller det digitala granskningsspår – som registrerar faktiska matningshastigheter, dressingsintervall och mätdata under processen – som kvalitetsstandarder för flygindustrin kräver.
Lagertillverkning
Inre och yttre ringslipning för precisionslager (ABEC 5, 7 och 9 kvaliteter) representerar kanske den mest krävande applikationen för cylindrisk slipning. ABEC 7-lager kräver rundhet inom 2,5 µm och diametertoleranser på ±2,5 µm—kan endast uppnås med CNC-system utrustade med aktiv mätning och vibrationsdämpad maskinbas.
Tillverkning av medicinsk utrustning
Skaft för kirurgiska instrument, skaft för ortopediska implantat och dentala handstyckeskomponenter är slipade från titanlegeringar och rostfritt stål till toleranser på ±0,005 mm eller tätare. Kraven på biokompatibilitet kräver dessutom gradfria, repfria ytor – resultat som helt beror på exakta, repeterbara CNC-slipparametrar.
CNC cylindrisk slipmaskin Konfigurationer: Matcha maskintyp till applikation
Inte alla CNC cylindriska slipmaskiner tjänar samma syfte. De viktigaste konfigurationerna är inriktade på specifika arbetsstyckesgeometrier och produktionsscenarier:
| Maskintyp | Typ av arbetsstycke | Typisk tillämpning |
|---|---|---|
| Universal OD/ID-slipmaskin | Yttre och inre diametrar | Jobbbutiker, prototyp, blandad produktion |
| Centerlös CNC-slipmaskin | Stänger, stift, rullar (inga centra behövs) | Hög-volume pin and roller production |
| CNC kamaxel/vevaxel slipmaskin | Multi-lob eller excentriska skaft | Motorkomponenter för fordon |
| CNC gängslipmaskin | Gängade axlar, blyskruvar | Precisionsledningsskruvar, kulskruvaxlar |
| CNC doppslipmaskin | Korta funktioner med specifik diameter | Lagersäten, tappslipning |
Att välja fel konfiguration – till exempel att använda en universell OD-slip för en kamaxelapplikation med stora volymer – resulterar i cykeltider två till tre gånger längre än en dedikerad CNC-kamaxelslip med C-axelinterpolation.
Kritiska operativa faktorer som bestämmer CNC-slipningsresultat
Att äga en CNC cylindrisk slipmaskin garanterar inte automatiskt precision. Flera driftsvariabler måste hanteras för att extrahera maskinens fulla kapacitet:
Termisk stabilitet
Slipning genererar värme som gör att både arbetsstycket och maskinramen expanderar. En temperaturförändring på bara 1°C i en stålaxel 300 mm lång orsakar cirka 3,5 µm dimensionsförändring. CNC-slipmaskiner som används för arbete under mikron kräver temperaturkontrollerad kylvätska, maskinuppvärmningsprotokoll på 30–60 minuter och klimatkontrollerade sliprum som hålls vid 20°C ±0,5°C.
Val av hjul och dressing
Slipmedelsspecifikationen – korntyp, kornstorlek, bindningshårdhet och struktur – måste matcha arbetsstyckets material, önskad finish och borttagningshastighet. Ett dåligt matchat hjul på en CNC-maskin ger samma dåliga resultat som på en NC-maskin. Hjulbehandlingsparametrar (avledning, djup, överlappningsförhållande) som programmerats in i CNC-cykeln är lika kritiska som själva slipparametrarna.
Arbetshållning och uppriktning
Slipning mellan mittpunkten kräver korrekt slipade och inriktade dödpunkter. Runout på bara 5 µm i mitten kan direkt översättas till rundhetsfel i den färdiga delen. Stadiga vilor för långa arbetsstycken måste placeras och justeras korrekt, eftersom CNC-styrning inte kan kompensera för mekanisk felinriktning i arbetshållningsuppställningen.
Mätningsintegration under process
Moderna CNC-cylindriska slipmaskiner utrustade med luft- eller kontaktmätare mäter arbetsstyckets diameter under slipning. Mätaren matar in realtidsdata till styrenheten, som automatiskt justerar inmatningen för att kompensera för hjulslitage. Utan denna återkopplingsslinga måste operatörer utföra manuella mätningar och förskjutningar – vilket återinför den mänskliga variationen som CNC-system är designade för att eliminera.
När NC-slipning fortfarande är meningsfullt
Trots de tydliga fördelarna med CNC-system, behåller NC-cylindrisk slipning legitima tillämpningar i specifika sammanhang:
- Enkel, dedikerad produktion: Enkomponent, högvolymproduktion av en geometriskt enkel del (t.ex. en vanlig cylindrisk stift till IT7-tolerans) kanske inte motiverar den högre kostnaden och komplexiteten för CNC-utrustning.
- Underhållsbutiker med låg budget: Anläggningar som utför tillfällig intern rekonditionering av slitna axlar, där toleranser på ±0,01–0,02 mm är acceptabla, kan driva NC-slipmaskiner effektivt.
- Regioner med begränsad CNC-expertis: I vissa tillverkningsmiljöer föredras NC-maskiner eftersom de förlitar sig på mekanisk skicklighet snarare än programmeringskunskap – även om detta är ett allt mer sällsynt övervägande eftersom utbildning för CNC-operatörer har blivit allmänt tillgänglig.
För alla applikationer som kräver snävare toleranser än IT6, komplexa geometrier, varianter av flera delar eller dokumenterad processspårbarhet är NC-slipning funktionellt otillräcklig – inte ett kostnadsbesparande alternativ.
Integration med moderna tillverkningsekosystem
CNC cylindriska slipmaskiner fungerar i allt högre grad inte som fristående maskiner utan som nätverksanslutna noder i digitala tillverkningsmiljöer. Denna integrationsförmåga saknas i NC-system och representerar en annan dimension av teknologigapet:
- DNC-anslutning (Direct Numerical Control): Program överförs från en central server till maskinstyrenheten, vilket eliminerar manuell programladdning och minskar risken för att använda föråldrade delprogram.
- SPC-dataexport: Mätmätningar under processen loggas och exporteras till programvara för statistisk processkontroll, vilket möjliggör realtidsövervakning av Cpk och tidig upptäckt av processdrift – innan delar som inte är toleranta produceras.
- Robotintegration: CNC-slipmaskiner med standardiserade kommunikationsgränssnitt (OPC-UA, MTConnect) kan integreras i automatiska laddnings-/avlastningsceller, vilket möjliggör slipningsoperationer under off-skift.
- Förutsägande underhåll: Vibrationssensorer och spindelbelastningsövervakning matar data till analysplattformar som förutsäger hjulglasning, lagerslitage eller problem med kylvätskesystemet innan de orsakar skrot eller maskinskada.
En helt integrerad CNC cylindrisk slipcell kan minska skrothastigheten med 60–80 % jämfört med operatörsberoende NC-processer , baserat på dokumenterade fallstudier i billeverantörsmiljöer där Cpk-värden förbättrades från under 1,0 till över 1,67 efter övergång till CNC med aktiv mätning.
Att välja en CNC cylindrisk slipmaskin : Checklista för praktiska specifikationer
Vid utvärdering av CNC-cylindriska slipmaskiner för en specifik applikation, bör följande specifikationsparametrar verifieras mot produktionskrav:
- Sliplängd och svängdiameter: Se till att maskinens kapacitet täcker de maximala arbetsstyckets dimensioner med marginal.
- Noggrannhet för arbetshuvud och ändstocksspindel: Begär runout specifikationer; precisionstillämpningar kräver mindre än 1 µm spindellopp.
- Antal CNC-axlar: Tvåaxlig (X, Z) täcker de flesta cylindriska arbeten; lägg till C-axel för icke-runda former, B-axel för invändig sliptillsatssvivel.
- Hjulhuvudkonfiguration: Enkel-, dubbel- eller flerhjulshuvuden påverkar flexibiliteten; dubbla huvuden tillåter samtidig OD- och ID-slipning.
- Mätsystem: In-process luftmätning är att föredra för precision; efterprocessmätning med automatisk offsetåterkoppling är minimum för obemannad drift.
- Kontrollplattform: Verifiera tillgängligheten av applikationsspecifika slipcykler (oscillation, dykning, traversering) och kompatibilitet med anläggningens DNC-system.
- Filtrering av kylvätskesystem: Finkornig slipning för Ra under 0,2 µm kräver kylvätska filtrerad till 10 µm eller finare för att förhindra ytrepor från slipande partiklar.


