 0086-15068518279 (kinesiska)/001-5416026691 (engelska)


 Sv
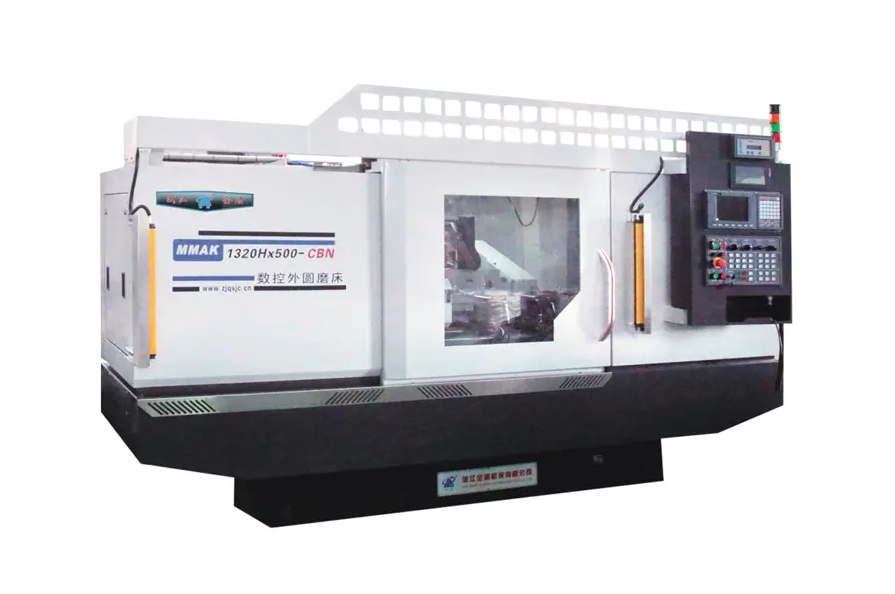
För att använda en CNC cylindrisk slipmaskin måste du först klämma fast arbetsstycket och ställa in verktyget. Mata sedan in eller anropa bearbetningsprogrammet (G-kod) i CNC-systemet. Ställ in slipskivans hastighet, matningshastighet och kylsystem på/av via kontrollpanelen. Starta slutligen det automatiska cykelläget för precisionsslipning. Kärnoperationen säkerställer exakt matchning mellan arbetsstyckets axel och slipskivans rörelsebana för att uppnå dimensionstoleranser på mikronnivå och krav på ytjämnhet.
Förstå kärnkomponenterna i en CNC cylindrisk slipmaskin
Innan du går in i den operativa processen är det viktigt att förstå grundstrukturen för precisionssliputrustning. A CNC cylindrisk slipmaskin består huvudsakligen av en bädd, headstock (som driver arbetsstyckets rotation), tailstock, sliphjulshuvud (montering av slipskivan) och det avgörande CNC-numeriska styrsystemet.
CNC-system: Ansvarig för att styra kopplingen mellan X-axeln (matning av slipskivor) och Z-axeln (tabell längsgående rörelse).
Servo Drive: Säkerställer stabiliteten i matningsnoggrannheten, vilket direkt påverkar effekten av extern cylindrisk slipning.
Detaljerade driftsprocedurer för en CNC-cylindrisk slipmaskin
1. Power-On och Origin Return
Efter påslagning måste en "nollretur"-operation utföras. Detta för att CNC-slipmaskinen ska kunna etablera sitt mekaniska koordinatsystem, vilket säkerställer den absoluta noggrannheten för efterföljande bearbetningsbanor.
2. Arbetsstyckets fastspänning och uppriktning
Välj mitthålsstöd eller chuckklämning enligt arbetsstyckets form. Använd en mätklocka för att kontrollera arbetsstyckets radiella utlopp för att säkerställa att rotationsaxeln är jämn.
3. Programmering och inmatning
Importera bearbetningsprogrammet via manuell dataingång (MDI) eller USB-minne. Programmet måste innehålla:
- Linjära hastighetsinställningar för slipskivan
- Segmenterade matningsparametrar för grovslipning, finslipning och gnistfri slipning
- Kompensationsdata för att slipa slipskivan
4. Verktygsinställning och arbetsstyckeskoordinatinställning
Bestäm referenspositionen för slipskivan och arbetsstyckets yta med hjälp av en verktygsinställning eller metoden "gnisttest". Detta steg bestämmer den initiala noggrannheten för CNC-bearbetning.
5. Automatisk bearbetning och kylning
Starta kylvätskemunstycket (justera det med slippunkten) och klicka på "Cycle Start". Operatörer måste övervaka malningsprocessen genom ljud- och gnistövervakning.
Kärnelement för att förbättra bearbetningskvaliteten i CNC-cylindriska slipmaskiner
Att bara förlita sig på automationsprogram är otillräckligt under drift CNC cylindrisk slipmaskins . För att uppnå submikron precisionsbearbetning krävs djupgående optimering i tre dimensioner: hjulets kondition, termisk deformationskontroll och positioneringsdatum.
1. Precisionsdressing och underhåll av slipskivans egenskaper
Slipskivans mikrostruktur bestämmer direkt ytfinishen för extern cylindrisk slipning. Medan CNC-systemet kan styra matningen, kan det inte automatiskt ändra slipskivans matta tillstånd.
Tekniska detaljer: Diamantskåpets skärpa måste bibehållas. Den längsgående matningshastigheten under bearbetning bör flexibelt justeras i enlighet med kraven för grovbearbetning och finslipning - en större matningshastighet kan användas för grovbearbetning för att förbättra skäreffektiviteten, medan en mycket liten matningshastighet krävs för efterbehandling för att inducera mikroslipkanter på slipskivans yta.
Värde: Regelbunden och vetenskaplig påklädning förhindrar effektivt ytskakmärken (vågiga linjer) och minskar avsevärt risken för frätskador.
2. Dynamisk termisk stabilitet och kylvätskehantering
Slipning är i huvudsak en högenergiavlägsningsprocess som genererar betydande slipvärme. I precisionssliputrustning är termisk deformation en "dold mördare" som leder till dimensionsavvikelser.
Tekniska detaljer: Kylvätska kyler inte bara ytan utan tvättar också bort slipskräp och förhindrar att hjulen sätts igen. Ett kylsystem med konstant temperatur rekommenderas för att säkerställa att kylvätsketemperaturen fluktuerar i takt med maskinbäddens temperatur. Samtidigt måste kylvätskemunstyckets vinkel riktas exakt mot det "kilformade området" av slipzonen för att maximera värmeväxlingen.
Värde: Bra termisk balanshantering kontrollerar effektivt den radiella termiska expansionen av arbetsstycket, vilket säkerställer att dimensionskonsistensen förblir inom minimala toleranser under kontinuerlig bearbetning av en sats av delar.
3. Fysiskt datum och mitthålsintegritet
För CNC cylindrisk slipmaskins Med hjälp av mittstöd är arbetsstyckets mitthål dess rotationsgeometriska referenspunkt.
Tekniska detaljer: Före fastspänning måste mitthålen i båda ändarna av arbetsstycket inspekteras noggrant för bucklor, oxidskal eller spån. Det rekommenderas att använda högprecisionsslipade centra och applicera ett särskilt högtrycksfett på kontaktytorna. Om mitthålet har ett geometriskt fel på 0,01 mm, efter rotationsförstoring, kan felet som återspeglas i arbetsstyckets rundhet öka exponentiellt.
Värde: Att säkerställa renheten och rundheten i referenspositionen är grundläggande för att uppnå hög koaxialitet och hög rundhet bearbetning, och är också en förutsättning för att maximera repeterbarheten av CNC-systemet.
Säkerhetsföreskrifter: Vid användning av automatiserad sliputrustning måste lämplig skyddsutrustning bäras. Det är strängt förbjudet att öppna säkerhetsdörren medan slipskivan roterar med hög hastighet, och slipskivan bör kontrolleras regelbundet för sprickor för att förhindra explosionsrisk vid höghastighetsrotation.
Skicklig användning av CNC cylindriska slipmaskiner kräver inte bara en förståelse för mjukvaruprogrammering, utan också känslighet för mekanisk montering och processparametrar.


