 0086-15068518279 (kinesiska)/001-5416026691 (engelska)


 Sv
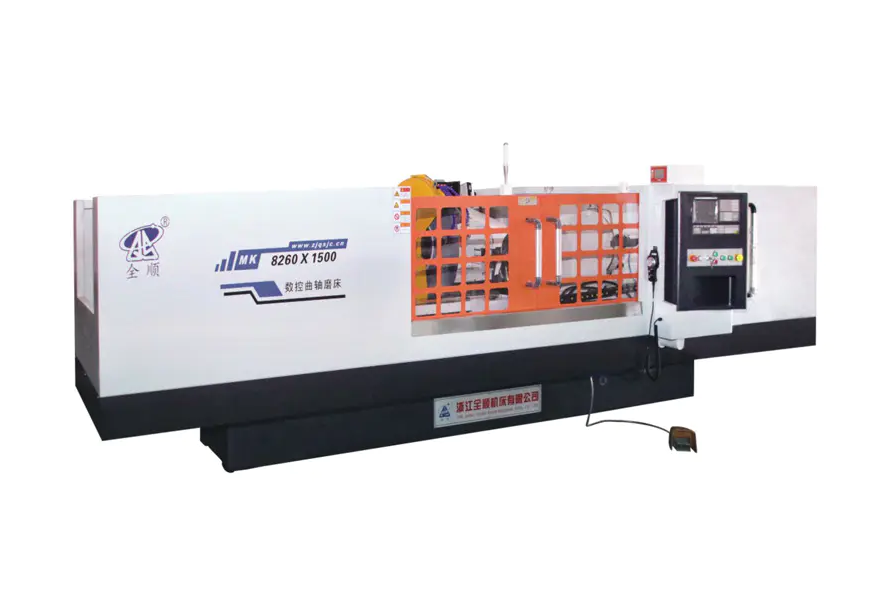
Utvärdera precisionen och repeterbarheten för en CNC vevaxel slipmaskin kräver systematisk mätning av dimensionsnoggrannhet, geometriska toleranser och processkonsistens över flera bearbetningscykler. Kärnmetoden kombinerar sondering på maskinen, CMM-verifiering (Coordinate Measuring Machine) och analys av statistisk processkontroll (SPC). En välkalibrerad CNC vevaxel slipmaskin bör uppnå rundhet inom ±0,001 mm , diametertolerans inom ±0,002 mm och ett Cpk-värde på 1,33 eller högre att betraktas som produktionskapacitet.
Utvärderingsprocessen är inte en engångskontroll – det är ett strukturerat protokoll som sträcker sig över maskinkvalificering, inspektion av arbetsstycket och långsiktig kapacitetsanalys.
Viktiga precisionsmått för CNC vevaxelslipning
Innan du kör något test är det viktigt att definiera vilka parametrar som utgör "precision" för en vevaxelslipmaskin. Dessa mätvärden påverkar direkt motorns prestanda och komponentlivslängd.
- Journaldiametertolerans: Typiskt ±0,002–0,005 mm för högpresterande vevaxlar.
- Rundhet (cirkularitet): Bör ligga inom 0,001–0,003 mm för huvud- och stifttappar.
- Cylindricitet: Mäter avsmalning och pipavvikelse längs axeltappens längd, vanligtvis ≤0,002 mm.
- Ytjämnhet (Ra): Mål Ra ≤ 0,4 µm för lagerkontaktytor.
- Pin Journal Kast noggrannhet: Avvikelse för stiftets centrum i förhållande till huvudaxeln, vanligtvis ≤0,005 mm.
- Vinkelpositionering av stiftjournaler: Kritisk för motorns timing; vinkelfel bör inte överstiga ±0,05°.
Dessa mått utgör mätritningen. Alla utvärderingsprotokoll måste adressera var och en med lämpligt instrument och metod.
Maskinkvalificering: Utgångspunkten
Innan arbetsstyckesslipningen påbörjas måste själva maskinen verifieras genom geometriska och dynamiska kvalificeringstester. Dessa tester fastställer om maskinens mekaniska struktur kan stödja de påstådda toleranserna.
Geometriska noggrannhetstest
Använd en laserinterferometer eller precisionskulstav för att kontrollera:
- Rakhet för slipskivans rörelseaxel (X-axel): mål ≤ 0,002 mm/300 mm
- Parallellitet mellan hjulspindelaxeln och arbetshuvud/bakaxel: ≤ 0,003 mm/500 mm
- Sliphjulsspindelns utlopp: ≤ 0,001 mm
- Arbetshuvudsspindellopp: ≤ 0,002 mm
Termisk stabilitetsbedömning
Termisk drift är en stor källa till dimensionsfel vid CNC-slipning. Kör maskinen vid driftstemperatur i minst 60–90 minuter innan du gör precisionsmätningar. Mät den termiska förskjutningen vid slipspindeln med en kapacitiv sensor med 15 minuters intervall. En stabil maskin bör ställa ut mindre än 0,003 mm termisk drift efter uppvärmning.
Mätning på maskinen: Precisionskontroll i realtid
Modernt CNC vevaxel slipmaskins integrera in-process mätsystem som kontinuerligt mäter arbetsstyckets diameter under slipning. Denna aktiva återkopplingsslinga är den mest direkta metoden för att styra dimensionell precision.
Så här utvärderar du effektiviteten hos mätaren på maskinen:
- Slipa en testtapp till en nominell diameter och registrera mätaravläsningen vid gnistan.
- Ta bort arbetsstycket och mät samma axeltapp med en kalibrerad luftmätare eller CMM.
- Beräkna skillnaden mellan avläsningen på maskinen och offlinemätningen.
- Upprepa detta över 10 på varandra följande delar för att fastställa mätarkorrelationsfelet.
En väl fungerande mätare under processen bör korrelera med CMM-resultat inom ±0,001 mm . Avvikelser utöver detta indikerar mätarslitage, monteringsproblem eller kylvätskeförorening.
Efterbesiktning med CMM och Rundhet Tester
Mätning utanför maskinen ger de mest objektiva data för precisionsutvärdering. Två instrument är oumbärliga:
Koordinatmätmaskin (CMM)
CMM-inspektion fångar diameter, cylindricitet och kastnoggrannhet. För utvärdering av vevaxeln är en skanningssond att föredra framför en peksond eftersom den samlar in hundratals punkter per journal, vilket ger statistiskt robusta data. Mät minst 3 tvärsnitt per journal (båda ändar och mitt) med hjälp av minst 36 punkter per tvärsnitt .
Rundhets-/formtestare
En dedikerad rundhetstestare (typ Taylor Hobson eller motsvarande) ger mycket högre upplösning för cirkulärhet och ytvågighet än en CMM. Den använder en precisionsspindel med vinkelosäkerhet nedan 0,01 bågsekunder . Detta instrument är viktigt för att utvärdera:
- Rundhetsfel enligt ISO 12181
- Lobing (övertonsfel med udda tal orsakade av centerlös fixtur)
- Vågighet (mellan-spatiala frekvensfel kopplade till hjulchatter)
Repeterbarhetstestning: Gauge R&R och SPC Approach
Repeterbarhet handlar inte bara om en bra del – det handlar om konsekvent produktion under en produktionsserie . Två strukturerade metoder definierar denna förmåga:
Mätare repeterbarhet och reproducerbarhet (Gauge R&R)
Denna studie skiljer mätsystemsvariation från faktisk delvariation. Procedur:
- Välj 10 vevaxeltappar som spänner över det förväntade diameterintervallet.
- Låt 2–3 operatörer vardera mäta alla 10 delarna, 3 gånger vardera, i slumpmässig ordning.
- Beräkna %GRR = (Gauge R&R variation / Total variation) × 100.
Acceptanskriterier: %GRR ≤ 10 % är utmärkt; 10–30 % är marginellt; över 30 % kräver korrigerande åtgärder innan produktionsdata kan litas på.
Statistisk processkontroll (SPC) och processkapacitet
Mal minst 25–30 på varandra följande vevaxlar under kontrollerade förhållanden och registrera huvudtappdiametern för varje del. Rita upp data på ett X-bar och R-kontrolldiagram och beräkna sedan:
- Cp (processkapacitet): Åtgärder sprids i förhållande till tolerans. Mål-Cp ≥ 1,67.
- Cpk (Process Capability Index): Redogör för processcentrering. Mål-Cpk ≥ 1,33 för standardproduktion; ≥ 1,67 för kritiska tidskrifter.
- Standardavvikelse (σ): Bör vara under 1/6 av den bilaterala toleransen.
Sammanfattning av utvärdering: Mätvärden och acceptanströsklar
| Parameter | Mätmetod | Acceptansgräns |
|---|---|---|
| Journaldiameter | CMM / luftmätare | ±0,002 mm |
| Roundness | Roundness Tester | ≤ 0,001 mm |
| Cylindricitet | CMM-skanning | ≤ 0,002 mm |
| Ytjämnhet Ra | Kontakta Profilometer | ≤ 0,4 µm |
| Pinkastningsnoggrannhet | CMM | ≤ 0,005 mm |
| Vinkelstiftsposition | CMM / Roterande kodare | ≤ ±0,05° |
| Processkapacitet (CPK) | SPC-analys | ≥ 1,33 |
| Mätare R&R (%) | Mätare R&R-studie | ≤ 10 % |
| Mätarkorrelation på maskinen | kontra CMM offline | ± 0,001 mm |
Vanliga källor till precisionsförlust och hur man identifierar dem
När utvärderingsresultaten faller utanför tröskelvärdena ovan måste grundorsaken spåras systematiskt. De vanligaste källorna till försämrad precision i CNC vevaxel slipmaskins inkluderar:
- Obalans i hjulen eller fel vid omklädning: Orsakar pladdermärken synliga i rundhetsprofiler som högfrekvent lobing. Lösning: balansera om hjulet och klä om med finare bly.
- Slitage på arbetshuvudet eller stjärtlager: Visas som ökad utlopp på det roterande arbetsstycket. Detekterbar med en precisionsindikator vid spindelns nos.
- Termisk tillväxt under långa produktionsserier: Identifieras genom trendande CMM-data över tid — om diametern gradvis glider i en riktning, behövs termisk kompensation eller en uppvärmningscykel.
- Inkonsekvens av fixtur eller klämning: Resulterar i del till del variation i kastnoggrannhet. Kontrollera med konsekvent spännkraft med en momentnyckel och upprepa mätningen.
- CNC-styrenhets interpolationsfel: Visar sig som vinkelpositionsfel i stiftjournaler. Verifiera genom att kontrollera C-axelns kodarupplösning och inställningar för kompensation för glapp.
Upprätta ett schema för periodisk omvärdering
En engångsexamen räcker inte för en långsiktig produktionssäkring. Precisionsutvärdering bör följa ett schema i nivåer:
- Varje produktionsskifte: Verifiera korrelation av mätare under processen med hjälp av en huvudringmätare som referens. Kontrollera första och sista delen av körningen med CMM.
- Varje vecka: Kör ett 10-delat SPC-prov och beräkna om Cpk. Inspektera hjulens skick och slitage på bandverktyget.
- Månatlig: Genomför en fullständig geometrisk noggrannhetsgranskning med hjälp av laserinterferometer och kulstavstestning.
- Årligen eller efter större underhåll: Full maskinomkvalificering inklusive termisk stabilitet, spindelavbrott och mätare R&R-studie.
Trendanalys från dessa periodiska kontroller möjliggör proaktivt underhåll innan precisionen försämras under specifikationen – vilket minskar skrothastigheten och oplanerade stillestånd avsevärt.


