 0086-15068518279 (kinesiska)/001-5416026691 (engelska)


 Sv
Direkt svar
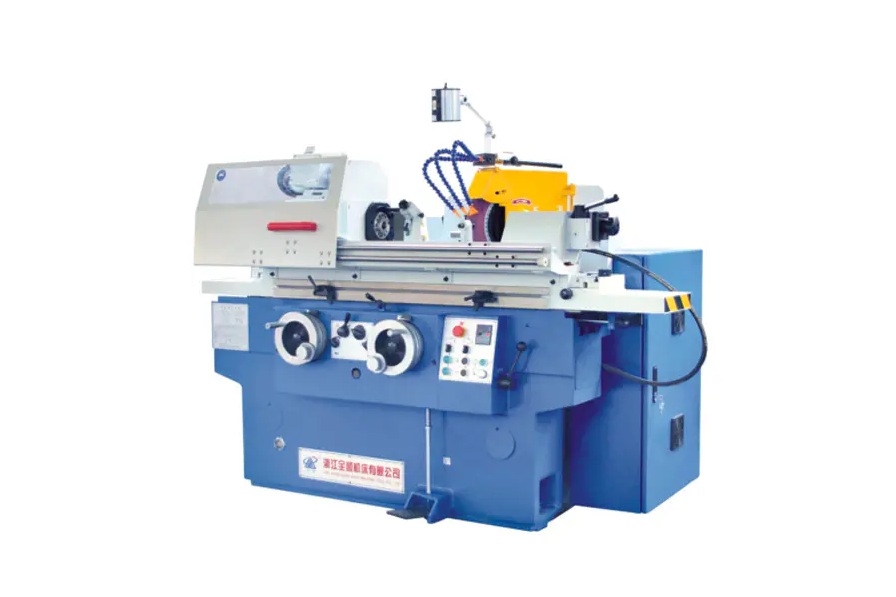
A slipmaskin fungerar genom att rotera en slipskiva med hög hastighet mot ett arbetsstycke för att avlägsna material genom nötning, forma ytan till exakta dimensionstoleranser. Hjulets slipkorn fungerar som tusentals mikroskärkanter, som var och en rakar bort små materialspån vid varje pass.
Kärnmekanism
Fysiken bakom materialborttagning
Vid sin grund omvandlar en slipmaskin rotationsenergi till slipande skärverkan. Slipskivan snurrar med ythastigheter vanligtvis mellan 20 och 45 m/s , pressa mot arbetsstycket med kontrollerad kraft. Varje slipkorn - vanligtvis aluminiumoxid, kiselkarbid eller kubisk bornitrid (CBN) - fungerar som ett enpunkts skärverktyg som arbetar i mikroskopisk skala.
När ett korn kommer i kontakt med arbetsstycket händer tre saker i följd:
- Elastisk deformation — säden komprimerar ytan innan skärningen påbörjas
- Plastplöjning — material skjuts i sidled och bildar åsar
- Chipbildning — säden skär ett mikrospån fritt från basmaterialet
Denna process upprepas miljontals gånger per minut över hela skivans yta, vilket ger den karakteristiska jämna finish som slipningen är känd för. Ytgrovhetsvärden på Ra 0,1 till 1,6 mikrometer uppnås rutinmässigt - finare än någon svarvnings- eller fräsoperation.
45 m/s
Typisk max hastighet på hjulytan
Ra 0,1 μm
Uppnåelig ytjämnhet
0,001 mm
Dimensionellt toleransintervall
Anatomi
Nyckelkomponenter och vad de gör
Slipskiva
Skärverktyget. Består av slipkorn som är sammanfogade (vitrifierade, resinoida eller gummibindningar). Hjulklass (hårdhet) och struktur (kornavstånd) väljs utifrån material- och finishkrav.
Hjulhuvud/spindel
Inrymmer spindelmotorn och lager som roterar hjulet. Spindelns styvhet är avgörande - även 0,001 mm avstånd orsakar skrammelmärken på den färdiga ytan.
Arbetsbord
Håller och korsar arbetsstycket. På ytslipmaskiner går bordet fram och tillbaka (fram och tillbaka) eller roterar. På cylindriska slipmaskiner går bordet längs Z-axeln medan arbetsstycket roterar.
Kommod
Ett verktyg med diamantspets som med jämna mellanrum slipar om slipskivan genom att bryta av mattade korn och återställa skivans geometri. Utan förband sjunker slipeffektiviteten kraftigt och ytkvaliteten försämras.
Kylvätskesystem
Levererar skärvätska (vattenlöslig olja eller syntetisk kylvätska) med flödeshastigheter på 20 till 100 L/min till slipzonen. Kylvätska minskar värmen (temperaturer i slipzonen kan överstiga 1000 grader lokalt), spolar spån och smörjer snittet.
Matningsmekanism
Styr hur djupt hjulet griper in i arbetsstycket (inmatning / skärdjup). Precisionsmatningsmekanismer går upp i steg om 0,001 mm, vilket möjliggör avlägsnandet av mikromaterial som skiljer slipning från grövre skärprocesser.
Maskintyper
Huvudtyper och deras arbetsprinciper
Olika geometrier kräver fundamentalt olika maskinkonfigurationer. Nedan är de fyra vanligaste typerna som används i industriell produktion:
| Maskintyp | Arbetsstyckets rörelse | Hjulrörelse | Typisk tolerans | Vanlig applikation |
| Ytslipmaskin | Fram- och återgående eller roterande bord | Roterar, nedmatning per pass | /- 0,005 mm | Platta plattor, formar, verktyg |
| Cylindrisk slipmaskin | Roterar mellan centra | Roterar, korsar axiellt | /- 0,002 mm | Skaft, stift, rullar |
| Centerless kvarn | Matas igenom av reglerhjul | Reglerhjul för slipskivor | /- 0,001 mm | Stänger, rör, delar med hög volym |
| Invändig slipmaskin | Roterar (eller hålls stillastående) | Litet hjul roterar inuti hålet | /- 0,003 mm | Lagerbanor, hydraulcylindrar |
Djupdykning
Hur centerless slipning uppnår exceptionell genomströmning
Centerless slipning är den mest produktiva formen av cylindrisk slipning eftersom den helt eliminerar delfixtur. Arbetsstycket vilar på ett blad mellan två hjul:
- Slipskiva (stor, hög hastighet) gör själva skärningen i hastigheter upp till 60 m/s
- Reglerande hjul (mindre, lutad 1 till 6 grader) styr delens rotationshastighet och axiell matningshastighet
Genom att luta reglerhjulet roteras och trycks delen samtidigt genom maskinen axiellt - en metod som kallas "genommatningsslipning". En produktionscenterlös kvarn kan bearbeta mer än 1 000 små cylindriska delar per timme utan operatörslastning/lossning mellan delarna.
Detta gör centrumlös slipning till standardprocessen för komponenter med stora volymer som bilventilskaft (toleranser på /- 0,003 mm på 6 mm diameter) och lagerrullar.
Processkontroll
Kritiska parametrar som styr slipprestanda
Malningsresultat bestäms av fyra interagerande processvariabler. Att missförstå någon av dem orsakar antingen dålig ytfinish, dimensionsfel eller termisk skada (brännskada).
Hjulhastighet (Vs)
Högre hjulhastighet innebär att varje korn tar bort ett tunnare spån, minskar skärkrafterna och förbättrar finishen – men ökar värmegenereringen. CBN-hjul arbetar i 80 till 120 m/s vid höghastighetsslipning (HSG) av denna anledning.
Arbetsstyckeshastighet (Vw)
Snabbare arbetsstyckesrörelse ökar materialavlägsningshastigheten (MRR) men ökar spånbelastningen. Hastighetsförhållandet Vs/Vw varierar vanligtvis från 60:1 till 120:1 vid precisionsslipningstillämpningar.
Skärdjup (ae)
Grovbearbetningspass kan använda ae = 0,05 mm; efterbearbetning använder 0,002 till 0,005 mm. Spark-out pass (noll inmatning) i slutet av en cykel gör att maskinens avböjning fjädrar tillbaka, vilket förbättrar dimensionsnoggrannheten.
Specifik materialborttagningshastighet (Q'w)
Uttryckt i mm3/mm/s är detta det styrande produktivitetsmåttet. Moderna CNC-slipmaskiner optimerar Q'w i realtid med hjälp av effektövervakning för att hålla sig nära bränntröskeln utan att passera den.
Gemensam utmaning
Termisk skada: risken som varje slipoperation måste hantera
Slipning genererar intensiv lokal värme — upp till 1 500 grader C vid kontaktzonen korn-arbetsstycke i extrema fall — varar endast mikrosekunder per spannmålskontakt. Om värmen inte kan försvinna tillräckligt snabbt, orsakar det:
- Slipbränna — oxidation av ytan, synlig som blå/brun missfärgning, vilket indikerar mikrostrukturella förändringar
- Kvarstående dragspänning — vilket dramatiskt minskar utmattningslivslängden för härdade stålkomponenter
- Ytan återhärdar eller mjuknar — ändra hårdhetsprofilen som värmebehandlingen utformades för att uppnå
För att förhindra termiska skador krävs en kombination av aggressiv kylvätskeapplicering (högtrycksmunstycken vid 50 till 80 bar i vissa flygtillämpningar), korrekt val av hjul (öppen struktur för fri skärning) och konservativa materialavlägsningshastigheter vid finishpass.
Barkhausen bulleranalys och röntgendiffraktion används i kvalitetskritiska industrier (lager, flyg) för att oförstörande verifiera att markytor är fria från kvarvarande dragspänningar efter bearbetning.
Urvalsguide
Att välja rätt slipmedel för materialet
Val av hjul är den enskilt största spaken för både produktivitet och ytkvalitet. Fel slipmedel underpresterar inte bara – det kan bränna eller spricka arbetsstycket.
| Slipmedelstyp | Bäst för | Undvik På | Relativ kostnad |
| Aluminiumoxid (Al2O3) | Stål, snabbstål, järnmetaller | Karbid, keramik | Låg |
| Kiselkarbid (SiC) | Gjutjärn, icke-järn, keramik, sten | Härdat stål (reagerar kemiskt) | Låg-Medium |
| Kubisk bornitrid (CBN) | Härdat stål (över 45 HRC), superlegeringar | Mjukt stål, aluminium | Hög |
| Diamant | Karbid, keramik, glass, composites | Stål (koldiffusion orsakar snabbt slitage) | Mycket hög |
Modern teknik
Hur CNC-styrning har förändrat slipprecisionen
Moderna CNC-slipmaskiner integrerar sluten återkoppling som konventionella maskiner inte kan matcha. Nyckelteknologier inkluderar:
- Mätning under processen — luft- eller kontaktsonder mäter arbetsstyckets diameter medan slipning är aktiv, justerar inmatningen automatiskt för att träffa måldimensioner inom 0,001 mm
- Akustiska emissionssensorer — detektera högfrekvenssignalen när hjulet först kommer i kontakt med arbetsstycket eller kommoden, vilket eliminerar luftslipningstid och detekterar hjulbrott
- Adaptiv matningshastighetskontroll — Spindeleffektövervakning matar tillbaka data till CNC:n för att upprätthålla konstant materialavlägsningshastighet när hjulet slits
- Automatisk hjulbalansering — dynamiska balanserare inuti hjulflänsen korrigerar obalansen i realtid, vilket minskar vibrationer under 1 g vid arbetshastighet
En modern CNC cylindrisk slipmaskin kan slutföra en axelslipcykel på under 90 sekunder med Cpk-värden över 1,67 - processkapacitet som manuell slipning i batchläge inte kan närma sig.
Praktisk vägledning
Vad operatörer måste kontrollera före varje slipkörning
Även den bästa maskinen producerar skrot om kontroller före drift hoppar över. Följande checklista täcker de poster som har störst inverkan:
- Utför a ringtest på slipskivan — en tydlig metallisk ton indikerar inga sprickor; en dov duns betyder att hjulet måste kasseras
- Verifiera hjulet RPM-betyg överskrider spindelns maximala varvtal med en säkerhetsmarginal på minst 25 %
- Kontrollera kylvätskan koncentration och flödeshastighet före start — nedbruten kylvätska orsakar brännskador även vid konservativa parametrar
- Klä hjulet i början av varje nytt jobb eller efter mer än 30 minuters vilotid för att återställa skärskärpan
- Bekräfta arbetsstycket fixturstyvhet — ett arbetsstycke som vibrerar orsakar skrammelmärken vid frekvenser på 500 till 2 000 Hz, vilket förstör ytfinishen
- Inspektera gnistskydd och hjulskydd — slipgnistor kan sträcka sig 3 till 5 meter, och hjulfragment i arbetshastighet är dödliga projektiler


