 0086-15068518279 (kinesiska)/001-5416026691 (engelska)


 Sv
En standard CNC cylindrisk slipmaskin citerades för en splined axel, och den första satsen lossnade med acceptabel rundhet men en tandflank som inte klarade inspektionen. Inget fel på maskinbädden eller matningsyxorna. Problemet var hur slipskivan mötte arbetsstycket. Formslipning innebär att klä hjulet till den form som delen behöver och låta det formade hjulet skära av profilen direkt. Närhelst detaljgeometrin måste komma från hjulets kontur snarare än från axelinterpolation, har du att göra med formslipning, och sättet du anger en maskin förändras med den.
Vad formslipning egentligen betyder på verkstadsgolvet
En konventionell cylindrisk slipmaskin behandlar hjulet som en vanlig cylinder och bygger upp detaljens form från arbetsstyckets rotation, bordsrörelse och hjulhuvudets inmatning. Formslipning vänder på den logiken. Hjulet kläds in i en kontur som är komplementet till den egenskap som produceras, oavsett om det är ett splinespår, en gängform, en radie eller en kamprofil, och sedan matas det rakt in i arbetet. Om hjulet är tillräckligt brett återger ett axiellt steg med en hjulbredd hela profilen på delen.
Två praktiska konsekvenser följer. För det första blir cykeltiden mycket mindre känslig för profilkomplexitet, eftersom formen genereras i ett enda ingrepp snarare än approximeras av flera axlar som rör sig i sekvens. För det andra blir profilnoggrannheten en spegel av noggrannhet för hjulbehandling. Om en förbandsvals slits med 0,005 mm kommer arbetsstycket troget att återge de 0,005 mm oavsett hur bra resten av maskinen är. Dykslipning , där hjulet matas vinkelrätt mot arbetet istället för att färdas längs det, är den mest naturliga inmatningsmetoden för dessa profiler eftersom hjulbredden redan är anpassad till funktionen.
Avvägningen mellan formslipning och interpolerad slipning
Interpolerad slipning använder en vanlig cylindrisk skiva, ibland med endast enpunktskontakt, och går den längs en programmerad bana för att generera konturen. Det är flexibelt: byt program och du har en ny form, utan att beställa dressing. För milda bågar och sällsynta byten är det vanligtvis den billigare vägen.
Balansen tippar mot formslipning när funktionen är smal, djup och upprepad i volym. Arbeta igenom dessa punkter i ordning:
- Batchstorlek. Om samma profil upprepas tusentals gånger, amorteras kostnaden för en dressingrulle snabbt. På en beställning av femtio delar gör det inte det.
- Profilbredd och djup. Smala slitsar, små radier och tandformer gynnar ett format hjul. Breda, grunda kurvor motiverar sällan en.
- Påklädningsförmåga. Om själva valsen är svår att tillverka med erforderlig noggrannhet är interpolation den säkrare specifikationen.
- Växlingsfrekvens. Högmixade butiker med låg volym är vanligtvis bättre betjänta av interpolation i kombination med CNC-förband.
 CNC cylindrisk slipmaskin MK/MAK-serien Vår högprecisions CNC cylindriska slipmaskin är konstruerad för tillverkningsmiljöer som kräver extrem dimensionell noggrannhet och felfri ytfinish. ... Visa produkt →
Vad som verkligen avgör formslipningsnoggrannhet och finish
Wheel Dressing, grunden för hela processen
Det finns två grundläggande omklädningsvägar. En formad diamantrulle pressar in en fast kontur i hjulet, eller ett CNC-monterat diamantverktyg sveper profilen punkt för punkt medan en roterande axel indexerar hjulet. Rolldressing är snabb och mycket repeterbar från en dressingcykel till nästa, vilket passar volymproduktion. CNC-enpunktsförband är mer flexibelt och kan följa godtyckliga profilprogram, men cykeln är långsammare och den lutar sig mycket mot positioneringsnoggrannheten för de roterande axlarna.
Oavsett vilken rutt som väljs, bör omklädningsintervallet ställas in efter antal stycken, inte efter skiftmönster. Glasning och mattande förskjuter profilen snabbt, och effekten visar sig först i den smalaste, djupaste delen av formen.
Kylvätsketillförsel och spånborttagning
Kontaktbågen vid formslipning är mycket bredare än vid vanlig cylindrisk slipning, och det mesta av värmen som genereras sitter inuti den smala sömmen. Kylvätska kämpar för att nå skärzonen eftersom formen skapar ett begränsat gap mellan hjul och arbetsstycke, speciellt vid högre skärdjup. Högtrycksmunstycken riktade direkt in i kontaktbågen, med tillräckligt flöde och ren filtrering, är det som faktiskt löser detta. Svältkylning producerar brännskador, ythärdning och formdrift, och dessa defekter är de svåraste att spåra senare.
Spånhantering förtjänar samma uppmärksamhet. Formslipning ger längre, mer sammanhängande spån, och en dåligt filtrerad kylvätskeförsörjning leder dem rakt tillbaka in i malningszonen.
Strukturell styvhet, termisk stabilitet och inspektion
Formslipning kräver högre normalkraft än konventionell cylindrisk slipning, eftersom skivan är i kontakt över en mycket större bredd på en gång. Sängen, hjulspindeln och bakstycket måste alla absorbera den belastningen utan att böjas. En maskin med utmärkt statisk geometri men otillräcklig dynamisk styvhet ger en profil som varierar längs delens längd. Termisk drift är den andra hälften av samma problem: en spindel som startar kallt och värms genom skiftet flyttar profilen med mikron allteftersom dagen går.
Där toleranserna är snäva är mätning under processen värt investeringen. Den fångar en sliten profil medan partiet fortfarande körs, snarare än efter att delarna har inspekterats offline.
 Högprecision CNC cylindrisk slipmaskin Vår högprecisions CNC cylindriska slipmaskin är konstruerad för industriella miljöer som kräver extrem dimensionell noggrannhet, sub-mikron repeterbarhet och fla... Visa produkt →
Deltyper som passar formslipning
Processen är som bäst på delar med fast tvärsnitt, smala egenskaper och upprepad efterfrågan:
- Splinesaxlar och motoraxlar, där spåren skärs i ett ingrepp istället för att fräsa tand för tand.
- Gängor, blyskruvar och maskar, där gängformen garanteras av det klädda hjulet snarare än av verktygsbanan.
- Broscher och långa skärverktyg, där rakhet och profilkonsistens måste hålla över hela längden.
- Kammar, radier och vevaxelfiléer, konturer som vanlig cylindrisk slipning endast kan approximera med fleraxlig interpolation.
- Rullar, inklusive de som kräver krönta, konkava eller CVC-profiler genererade av sluten slinga, punkt-för-punkt-förband.
Vissa byggare tar sig an detta arbete med dedikerade plattformar, som t.ex CNC-profilslipning med hög precision system där förbandsaxeln och kontrollupplösningen specificeras mot detaljprofiltoleransen snarare än kompenseras i efterhand.
När en del behöver flera markdetaljer i en uppsättning, till exempel en ytterdiameter plus en axelyta, eller ett härdat skaft med både en yttre och en inre yta, slår en maskin som kombinerar operationer vanligtvis två ensidiga maskiner. Färre inställningar betyder färre datumändringar, och bara det förbättrar profilkonsistensen.
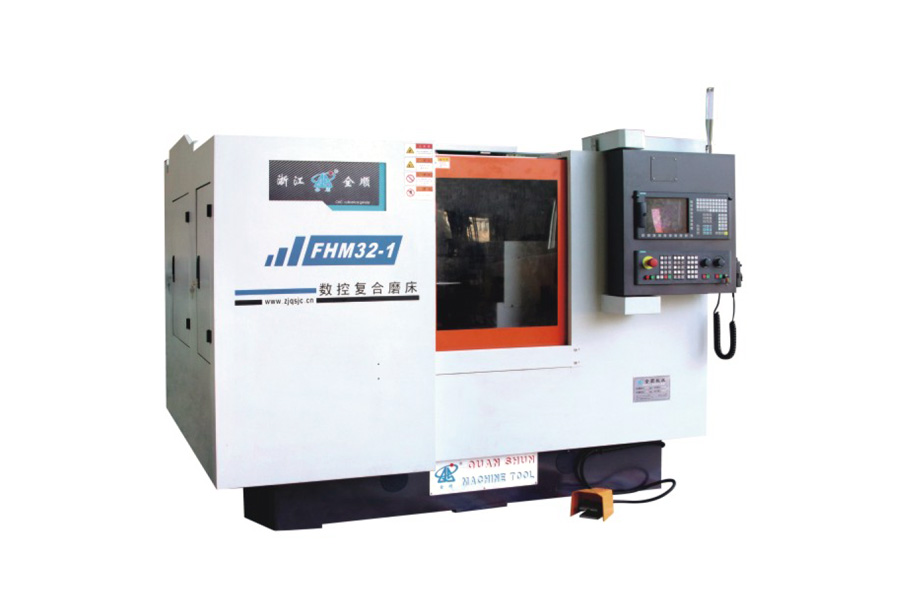 CNC sammansatt slipmaskin CNC Compound Grinding Machine är den ultimata multi-tasking-lösningen konstruerad för högprecision, enkeluppsättningsbearbetning av komplexa arbetsstycken. Utrustad med en h... Visa produkt →
Vad du ska kontrollera innan du köper en formslipmaskin
Det är vanligt att hitta formslipningsförmåga som hävdas i ett specifikationsblad som aldrig förverkligas vid skäreggen. Punkterna nedan är de som avgör verklig prestanda.
| Krav | Vad ska bekräftas | Varför det spelar roll |
|---|---|---|
| Profiltolerans | Hur siffran definieras och mäts, och om den är citerad varm eller kall | Profilnoggrannhet följer förbandsnoggrannhet, så mätgrunden avgör maskinklassen |
| Påklädningssystem | Formad rulle eller CNC enpunkt, plus roterande axelupplösning | Ställer in avvägningen mellan övergångsflexibilitet och profilrepeterbarhet |
| Kylvätska och filtrering | Munstyckstryck, flödeshastighet, filtreringsgrad och munstyckesposition | Dålig täckning orsakar brännskador och förvränger smala former innan någon annan gräns nås |
| Strukturell styvhet | Normal kraftkapacitet vid maximal hjulbredd och skärdjup | Otillräcklig styvhet ger avsmalning och profilavdrift längs arbetsstycket |
| Inspektionsmetod | Mätning under processen, manuella mätare eller offline CMM-rutin | Bestämmer hur snabbt hjulslitage detekteras innan det når delen |
| Bytestid | Dags att byta en dressingrulle och återupprätta datumet | Begränsar direkt uppnåbar produktion i högmix-, lågvolymproduktion |
Verklig kostnad, kapacitet och inköpsrisk
Pengarna i formslipning används i drift, inte i förvärv. Tre siffror avgör om processen betalar sig själv:
- Livslängden för förbandsvalsen eller diamantverktyget och hur lång tid bytet tar.
- Förbandsdjupet per cykel, som anger hur mycket hjul som förbrukas under en produktionskörning.
- Förhållandet mellan beredningstid och malningstid, som avgör om den angivna cykeln är uppnåelig.
Det vanligaste köpmisstaget är att köpa en maskin med dess idealiska noggrannhet samtidigt som man specificerar kylvätskan och filtreringspaketet på den lägsta acceptabla nivån. Den maskinen kommer att klippa en korrekt profil under acceptansförsöket och sedan driva när produktionen startar och dressingsintervallerna förkortas. En andra risk är att underskatta övergången. Om det tar ett halvt skift att byta en förbandsrulle och omdatum, kommer en butik som byter profil två gånger i veckan att kämpa för att få tillbaka investeringen, hur exakt maskinen än är på papper.
Formslipning förtjänar sin plats under specifika förhållanden: profilen måste komma från hjulet, partiet är tillräckligt stort för att amortera verktyg, kylvätskan och filtreringssystemet kan stödja en bred kontaktbåge, och påklädnings- och inspektionsrutinen kan hålla jämna steg med produktionen. När alla fyra håller, reproducerar processen komplexa konturer i kortare cykler än multiaxlig interpolering kan hantera. När en av dem saknas är en konventionell cylindrisk slipmaskin med CNC-förband ofta den mer ärliga specifikationen, och att säga så tidigt är billigare än att upptäcka den i den första produktionssatsen.


