 0086-15068518279 (kinesiska)/001-5416026691 (engelska)


 Sv
Vad är a CNC cylindrisk slipmaskin
En CNC cylindrisk slipmaskin är ett metallskärverktyg som tar bort ett tunt lager av material från den yttre eller inre ytan av ett runt arbetsstycke med hjälp av en roterande slipskiva, medan själva delen vrider sig mellan centra eller i en chuck. Bokstäverna CNC står för datornumerisk kontroll, vilket betyder att hjulhuvudet, arbetsbordet och inmatningsaxeln alla rör sig under programinstruktioner snarare än manuella handhjul. Resultatet är en axel, rulle, stift eller spindel med en diametertolerans som kan nå ensiffriga mikronnivåer och en ytfinish som är mycket jämnare än svarvning eller fräsning kan producera på egen hand.
Rent praktiskt är denna maskin slutbearbetningsstationen som kommer efter svarvning eller härdning. Ett skaft grovslipas först på en svarv, värmebehandlas sedan för att höja dess hårdhet och skickas slutligen till CNC cylindrisk slipmaskin för att få tillbaka diametern och rundheten inom de snäva siffrorna som en ritning kräver. Vevaxeltappar för fordon, hydrauliska cylinderstänger, spindlar för verktygsmaskiner och lagersäten slipar nästan varje gång eftersom enbart svängning inte kan hålla den rundhet eller ytfinish som dessa delar behöver när de har härdats.
Hur slipprocessen fungerar inuti maskinen
Fyra rörelser körs samtidigt när en cykel startar, och att förstå dem förklarar varför maskinen kan hålla så fina toleranser.
1
Hjulrotation - slipskivan roterar med en fast periferihastighet, vanligtvis mellan 35 och 45 meter per sekund på de maskiner som behandlas senare i denna artikel, så att slipkornen skär med konstant hastighet oavsett arbetsstyckets diameter.
2
Arbetsstyckets rotation - delen svänger långsamt mellan mittpunkterna eller i en chuck med huvud, vanligtvis några tior till några hundra varv per minut, så varje punkt på ytan passerar hjulet upprepade gånger.
3
Bord travers - arbetsbordet glider delen fram och tillbaka längs hjulytan för långa axlar, eller förblir fixerad för nedslipning av en kort skuldra eller ett spår i en gång.
4
Inmatningskontroll - en servodriven kulskruv trycker hjulhuvudet mot delen i steg så små som 0,001 mm, vilket är det som låter en CNC-maskin hålla diametrar som en manuell slipmaskin inte kan upprepa på ett tillförlitligt sätt.
Ett slutpass följer normalt efter ett grovpass med en tyngre inmatningshastighet, sedan ett gniststeg där hjulet gör flera pass vid noll ytterligare inmatning för att låta maskinen fjädrar tillbaka och för att ta bort eventuellt kvarvarande lager. Denna sekvensering skrivs in en gång i CNC-programmet och upprepas på varje del, vilket är anledningen till att slipsatser av identiska axlar förblir mycket mer konsekventa än delar som bearbetas för hand.
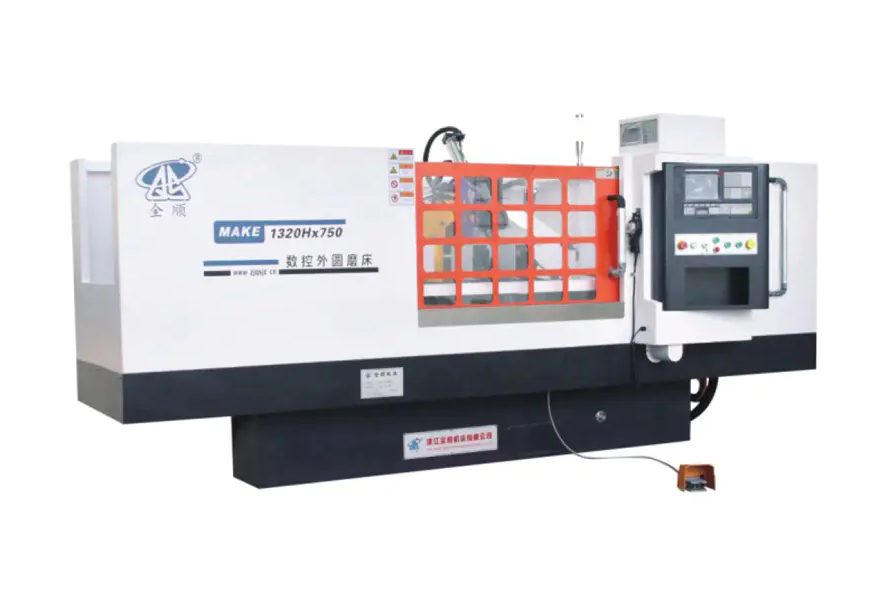
De viktigaste strukturella komponenterna och varför de är viktiga
Fem delsystem bestämmer hur noggrann och hållbar en slipmaskin kommer att vara över år av produktion. En köpare som jämför maskiner bör titta på var och en separat i stället för att endast bedöma en maskin efter dess prislapp.
Säng- och basgjutning
Sängen är en gjutjärnsstruktur i ett stycke som åldras och spänningsavlastas innan den slutliga bearbetningen, så den förvrids inte eftersom den absorberar skärkrafter och temperatursvängningar i verkstaden under många års användning. En tyngre, väl räfflad gjutning dämpar vibrationer bättre, och vibrationer är den enskilt största fienden till en fin ytfinish.
Hjulhuvudspindel
Spindeln bär slipskivan och kan använda antingen rullningslager eller hydrodynamiska och hydrostatiska oljefilmlager. Oljefilmsspindlar går svalare under ihållande kraftig skärning och håller rotationsnoggrannheten längre, vilket är anledningen till att modellerna med högre precision i jämförelsetabellen nedan anger en ökad hjulhastighet på 45 meter per sekund på ett dynamiskt och statiskt tryckspindelalternativ.
Linjära styrbanor och kulskruvar
Precisionslinjära styrningar parade med förladdade kulskruvar som drivs av servomotorer med absolut värde tar bort spelet som plågade äldre glidande konstruktioner, vilket ger ett minsta programmerbart inmatningssteg på cirka 0,001 mm på de maskiner som hänvisas till i denna artikel.
Headstock och tailstock
Centrumhöjden begränsar direkt den största diametern som en axel kan rotera vid utan att slå i sängen, vilket är anledningen till att tillverkare citerar centrumhöjden som en kärnspecifikation snarare än en eftertanke. Stjärtspindeln applicerar ett stadigt mitttryck så att ett långt smalt skaft inte klapprar eller böjs under slipkraft.
CNC-styrning och konversationsprogramvara
Ett konversationsslipningsgränssnitt låter en operatör ange en måldiameter, längd och lagerborttagningsmängd på en fyllning i den tomma skärmen istället för att skriva G-kod för hand, vilket förkortar inställningstiden för butiker som kör många olika små partier snarare än en upprepad del i månader åt gången.
Jämförelse av specifikationerna i MK- och MAK-serien
Tabellen nedan visar sju vanliga konfigurationer från en fungerande MK- och MAK-serie så att siffrorna kan jämföras sida vid sida istället för att läsa ett datablad åt gången. Alla siffror är tillverkarens angivna tekniska parametrar för varje modell.
| Modell | Diameter som ska slipas | Max längd som ska slipas | Centrumhöjd | Hjulstorlek O.D. x B x I.D. | Total motoreffekt |
|---|---|---|---|---|---|
| MK1350B | Max 500 mm | 1500 / 2000 / 3000 / 4000 mm | 270 mm | Phi750x75xPhi305mm | 20,63 kW |
| MK1332B | Phi8 till Phi320mm | 500 / 1000 / 1500 / 2000 / 3000 mm | 180 mm | Phi600x75xPhi305mm | 21,475 till 33,075 kW |
| MKE1332B | Phi8 till Phi320mm | 500 / 1000 / 1500 / 2000 / 3000 mm | 180 mm | Phi600x75xPhi305mm | 21,475 till 33,075 kW |
| MAK1320H | Phi8 till Phi200mm | 500 / 750 mm | 135 mm | Phi500x50xPhi203mm | 10,825 kW |
| MAKE1320H | Phi8 till Phi200mm | 500 / 750 mm | 135 mm | Phi500x50xPhi203mm | 10,825 kW |
| MK1320H | Phi8 till Phi200mm | 500 / 800 mm | 135 mm | Phi400x50xPhi203mm | 10,825 kW |
| MKE1320H | Phi8 till Phi200mm | 500 / 800 mm | 135 mm | Phi400x50xPhi203mm | 10,825 kW |
Hjulets periferihastighet ligger på 38 meter per sekund över hela räckvidden , stiger till 45 meter per sekund när en dynamisk och statisk tryckspindel är monterad, och den maximala arbetsstyckets vikt skalar från 50 kg på den kompakta H-serien upp till 1000 kg på MK1350B. Att läsa den här tabellen tillsammans med delritningen framför dig är det snabbaste sättet att välja en modell, eftersom diameterintervall och längd mellan mittpunkter utesluter de flesta alternativ innan kraft eller spindeltyp någonsin kommer in i beslutet.
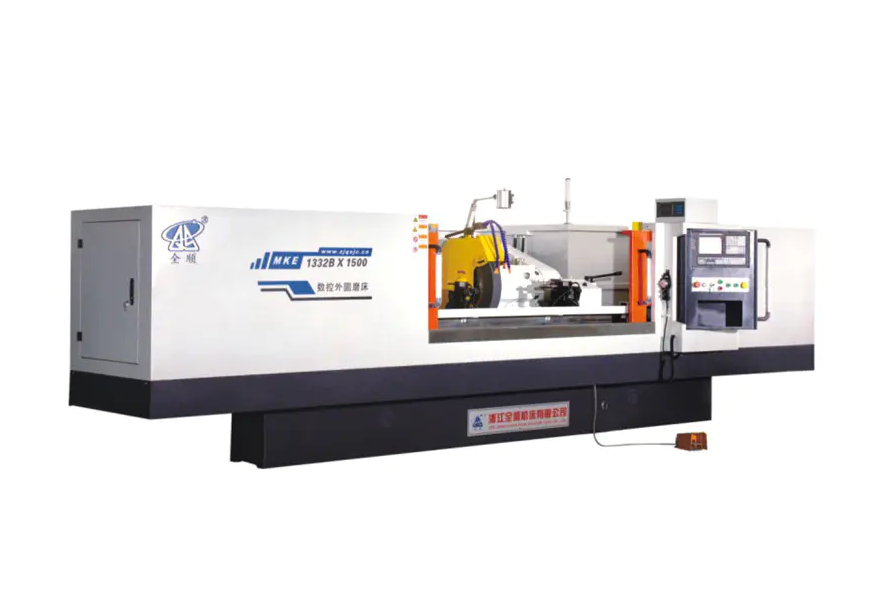
Matcha en modell till din arbetsstyckesstorlek och batchvolym
Tre frågor begränsar en sju modelllinje till ett eller två realistiska val innan en offert någonsin begärs.
- Vad är den största diametern och längsta längden i detaljfamiljen. En butik som slipar små stift och korta axlar under 200 mm diameter och 800 mm längd passar bekvämt på MK1320H, MKE1320H, MAK1320H eller MAKE1320H, medan axlar upp till 320 mm diameter och 3000 mm långa kräver MK1320H, MKE13332 och allt som närmar sig MK13332 eller MK13332 4000 mm lång behöver MK1350B.
- Hur tung är den tyngsta enskilda delen. Centrumhöjd och bärande kapacitet båda spårar arbetsstyckets vikt, så ett 900 kg vevaxelämne behöver inte lastas på en maskin som är klassad för 150 kg, även om diametern skulle passa tekniskt.
- Är borttagning lätt och repetitiv, eller tung och inkonsekvent. Smidda eller gjutna ämnen med ojämnt lager drar nytta av den extra motorkraften och större hjuldiametern hos MK1332B och MK1350B, medan försvarvade stångmaterial med en liten, jämn slipmån fungerar effektivt på maskinerna i H-serien med lägre effekt.
En enkel regel som många butiksplanerare använder är att dimensionera maskinen till den största delen som förväntas under de kommande tre till fem åren snarare än bara delen framför dem idag, eftersom en slipmaskin är en tillgång med lång livslängd och att uppgradera centrumhöjden eller bäddlängden senare är sällan praktiskt.
Branscher och delar som förlitar sig på denna utrustning
Cylindrisk slipning dyker upp varhelst en rund del måste passa ihop med en annan rund del längs en snäv toleranspassning, så applikationslistan sträcker sig långt bortom en enda bransch.
| Industri | Typiska delar jord | Typiskt toleransmål |
|---|---|---|
| Bil- och motordelar | Vevaxel och kamaxeltappar, växellådsaxlar, kolvstift | 0,005 mm till 0,01 mm |
| Hydrauliska och pneumatiska komponenter | Cylinderstänger, kolvar, ventilspolar | 0,005 mm till 0,02 mm |
| Lagertillverkning | Inre och yttre lagerbanor, rullsprintar | 0,002 mm till 0,008 mm |
| Verktygsmaskiner | Spindlar, precisionsskruvar, styraxlar | 0,003 mm till 0,01 mm |
| Textil- och tryckmaskiner | Rullar, drivaxlar, tryckcylindrar | 0,01 mm till 0,02 mm |
Långa rullar och cylinderarbeten, såsom tryckrullar eller textila drivaxlar, är precis den kategori som driver butiker mot de längre bäddalternativen i MK1332B och MK1350B, eftersom bäddlängden mellan mitten snarare än diametern vanligtvis är den begränsande specifikationen för dessa delar.
Val av slipskivor och skärparametrar
Val av hjul påverkar ytfinish och cykeltid lika mycket som själva maskinen gör, så att para ihop rätt slipmedel med rätt inmatningshastighet spelar lika stor roll som att välja rätt modell.
Slipmedel Typ efter material
- Aluminiumoxidfälgar passar axlar av kolstål och legerat stål, och täcker den stora majoriteten av sliparbeten inom fordons- och allmänteknik.
- Hjul av kubisk bornitrid passar härdat stål över 55 HRC och håller sin form mycket längre än konventionella slipmedel vid upprepade produktionskörningar.
- Kiselkarbidhjul passar gjutjärn, brons och andra icke-järnhaltiga eller spröda material där aluminiumoxid snabbt skulle glasera över.
Typiska skärparametrar
En grovslipning tar vanligtvis bort 0,02 mm till 0,05 mm av radiellt material per passage med en bordshastighet som är anpassad till hjulets bredd, följt av en slutpassning med 0,005 mm till 0,01 mm per passage, och ett gniststeg på två till fyra pass med noll extra inmatning. Kylvätskeflödet, vanligtvis en vattenlöslig slipvätska, behöver kontinuerligt nå hjulets och delens kontaktzon, eftersom värmeuppbyggnad i denna lilla kontaktyta är det som orsakar slipbränna och kvarvarande spänningar i den färdiga delen.
Daglig skötsel och förebyggande underhåll
Konsekventa dagliga vanor gör att en slipmaskin håller sin nominella noggrannhet i många år snarare än att glida ur tolerans inom månader.
| Intervall | Uppgift |
|---|---|
| Varje skift | Kontrollera kylvätskenivån och flödet, torka av styrbanorna, inspektera hjulet för spån eller glasering |
| Varje vecka | Klä på slipskivan, rengör kylvätskefiltret eller magnetavskiljaren, kontrollera smörjoljans nivå |
| Månadsvis | Kontrollera spindelns drifttemperatur, inspektera kulskruven och linjärstyrningen för spel, verifiera mittinriktningen |
| Kvartalsvis | Rengöring av full kylvätsketank, kontrollera trycket i ändstocken, kör en geometrisk noggrannhetskontroll med en teststång |
Kylvätskans skick förtjänar särskild uppmärksamhet, eftersom smutsig eller utarmad kylvätska är den vanligaste orsaken till både dålig ytfinish och för tidigt hjulslitage, men det är också det billigaste enskilda föremålet på den här listan att fixa.
Vanliga slipdefekter och praktiska korrigeringar
| Symptom | Trolig orsak | Föreslagen fix |
|---|---|---|
| Blå eller brun missfärgning på ytan | Slipbränna från överskottsvärme | Minska inmatningshastigheten, öka kylvätskeflödet, klä på hjulet |
| Vågiga pratmärken längs längden | Spindelobalans eller löst stöd för baksäcken | Återbalansera hjulet, kontrollera mitttrycket, inspektera lagerslitaget |
| Avsmalnande diameter längs delens längd | Felinriktade centrer eller sliten stjärtpenna | Kontrollera centruminriktningen igen med en testindikator, serva bakstycket |
| Ytfinish med grov eller matt utseende | Glaserad eller belastad hjulyta | Klä på hjulet oftare, kontrollera att slipkvaliteten matchar materialet |
Utvärdera kostnad, produktion och återbetalningstid
Inköpspriset är bara en del av ägarkostnadsbilden. En realistisk utvärdering väger samman minst fyra faktorer.
- Cykeltid per del , vilket beror på hjulhastighet, inmatningsstegstorlek och hur mycket av processen som är automatiserad kontra manuellt laddad.
- Energiförbrukning , där total motoreffekt i specifikationstabellen ger en utgångspunkt för uppskattning av elkostnad per skift.
- Hjul och kylvätska förbrukningsvaror , vilken skala med hjuldiameter och hur aggressivt grova pass tar bort lager.
- Skrot- och omarbetningstakt , som ett repeterbart CNC-inmatningssystem tenderar att sänka jämfört med manuell slipning, vilket direkt förbättrar den effektiva genomströmningen.
Butiker som kör en smal delblandning med hög volym återvinner vanligtvis maskinkostnaden snabbast genom cykeltidsvinster, medan butiker som kör många olika små partier får tillbaka kostnaden huvudsakligen genom minskad installationstid från konversationsprogrammering och färre skrotade delar under första artikelinstallationen.
Vanliga frågor
Vilken tolerans kan en CNC cylindrisk slipmaskin uppnå.
De flesta industriella CNC cylindriska slipmaskiner håller diametertoleranser mellan 0,005 mm och 0,02 mm i normal produktion, och maskiner utrustade med dynamiska och statiska tryckspindlar kombinerat med mätning i processen kan nå ensiffrig mikron repeterbarhet vid kritiskt lager- eller spindelarbete.
Vad är skillnaden mellan MK- och MAK-modellnamnet.
Inom denna produktfamilj betecknar MK-prefixet den cylindriska CNC-slipningskonfigurationen av standardtyp, medan MAK-prefixet betecknar en kompakt konfiguration byggd för kortare axlar med mindre diameter, och ett tillagt E i modellkoden som MKE eller MAKE indikerar vanligtvis ett förbättrat styr- eller drivalternativ på samma basmaskin.
Hur ofta ska slipskivan kläs.
Omläggningsfrekvensen beror på materialhårdhet och avverkningshastighet, men en praktisk utgångspunkt för de flesta stålarbeten är att klä på kritiska diametrar före varje efterbehandling och minst en gång per skift för allmänna produktionskörningar, justera snabbare om ytfinishen eller cykelljudet ändras märkbart.
Kan en maskin slipa både korta och långa axlar.
Ja, förutsatt att längden mellan mitten faller inom maskinbäddens klassificering, vilket är anledningen till att modeller som MK1332B erbjuds i fem olika sänglängder från 500 mm upp till 3000 mm på samma basmaskin, vilket gör att en butik kan matcha sänglängden till sitt typiska delsortiment utan att betala för oanvända resor.
Vilka viktgränser för arbetsstycket gäller för mindre modeller.
Den kompakta 1320H-serien som täcks av jämförelsetabellen är klassad för en maximal vikt på arbetsstycket på 50 kg, medan mellanklassen MK1332B och MKE1332B går upp till 150 kg, och den större MK1350B är klassad för delar upp till 1000 kg, så att matcha detaljvikten till rätt modell skyddar både centrumprecision och livslängd.
Betyder en högre hjulperiferihastighet alltid snabbare cykeltid.
Inte direkt. En högre periferihastighet som tillvalet 45 meter per sekund som finns tillgängligt med en dynamisk och statisk tryckspindel förbättrar främst ytfinishens konsistens och hjullivslängden vid en given avverkningshastighet, medan den faktiska cykeltiden också beror på inmatningssteg, bordets travershastighet och hur mycket lager som grovpasset tar bort.


