 0086-15068518279 (kinesiska)/001-5416026691 (engelska)


 Sv
När en kund ger dig ett parti turbinblad eller skärverktyg med flera flikar, är den konventionella vägen att grova och avsluta varje yta på separata maskiner, då hoppas koncentriciteten fortfarande håller. En 5-axlig slipmaskin ändrar den aritmetiken. Den kan placera arbetsstycket och hjulet längs fem interpolerade axlar, så en enda uppsättning täcker ett mycket bredare geometriomslag. Men gör det det till nästa köp för varje butik? Det ärliga svaret är: det lönar sig bara när arbetet verkligen kräver samtidig fleraxlig rörelse.
Vad en 5-axlig slipmaskin faktiskt gör
En 5-axlig slipmaskin är inte bara en extern cylindrisk slipmaskin med två extra knappar. X-, Y- och Z-axlarna flyttar bordet, hjulhuvudet eller arbetsstycket i tre linjära riktningar. A- och B-axlarna roterar och tiltar arbetsstycket eller verktygsspindeln. Tillsammans ger de dig fem frihetsgrader, så att slipskivan kan närma sig en intrikat profil från nästan vilken vinkel som helst utan att tappa kontakten med ytan.
I praktiken betyder det att du kan slipa en komplex skulpterad yta i en klämning. På en treaxlig maskin skulle du behöva indexera delen, ställa om och acceptera runout- och inriktningsfel. Femaxlig interpolation låter hjulet förbli i kontakt med den teoretiska ytbanan medan delen vrids och lutar under den.
Hur 5-axlig rörelse ger precision
Precision på en 5-axlig slipmaskin är inte bara en fråga om att ha fler motorer. Styrsystemet måste synkronisera fem axlar kontinuerligt. Moderna CNC-kontroller använder frikopplade kartesiska koordinater och invers kinematik för att förvandla en verktygsbana till samtidiga axelkommandon. Om en axel släpar till och med 0,002 mm, kan den färdiga profilen visa skuggning eller prat.
Mekanisk styvhet är lika viktig. En 5-axlig slipmaskin behöver en styv bas, hög blynoggrannhet på kulskruvarna och termisk kompensation på spindeln. Utan dessa gör de extra axlarna bara felbudgeten bredare. De bästa femaxliga designerna använder förspända linjära skenor och direktdrivna roterande bord för att minimera glapp.
Viktiga fördelar med 5-axlig slipning i praktiken
Femaxlig slipning ger dig färre inställningar, kortare cykeltid, bättre ytfinish och möjligheten att skapa underskuren och vriden geometri som enkel dykslipning inte kan nå. Det förbättrar också konsistensen från del till del eftersom samma fastspänning används för alla bearbetade ytor.
| Aspekt | 3-axlig / 4-axlig slipmaskin | 5-axlig slipmaskin |
|---|---|---|
| Flexibilitet | Begränsad till enkla cylindriska profiler | Hanterar komplexa skulpterade former |
| Inställningsändringar | Flera för varje ansikte | En klämning täcker de flesta ytor |
| Programmering | Lättare | Mer komplex, behöver CAM |
| Maskinkostnad | Lägre | Högre |
| Underhåll | Standard | Mer komplexa axlar och drivningar |
När en 5-axlig maskin inte passar bäst
Om dina delar mestadels är cylindriska axlar, hylsor eller vevaxlar med en väldefinierad mittlinje, kan en fleraxlig maskin vara överdriven. En CNC cylindrisk slipmaskin eller en blandningsslipmaskin kan leverera mindre rundhet och konsekvent storlek med mycket lägre kostnad och enklare underhåll. Till exempel bygger Zhejiang Quanshun Machine Tool en cylindrisk slipmaskin med hög precision i CNC-profil som hanterar komplexa externa profiler med en mycket mer konventionell uppsättning. Till skillnad från femaxlig geometri är dessa maskiner byggda runt delens rotationsaxel, så de bibehåller den styvhet som de flesta butiker förväntar sig av en cylindrisk slipmaskin.
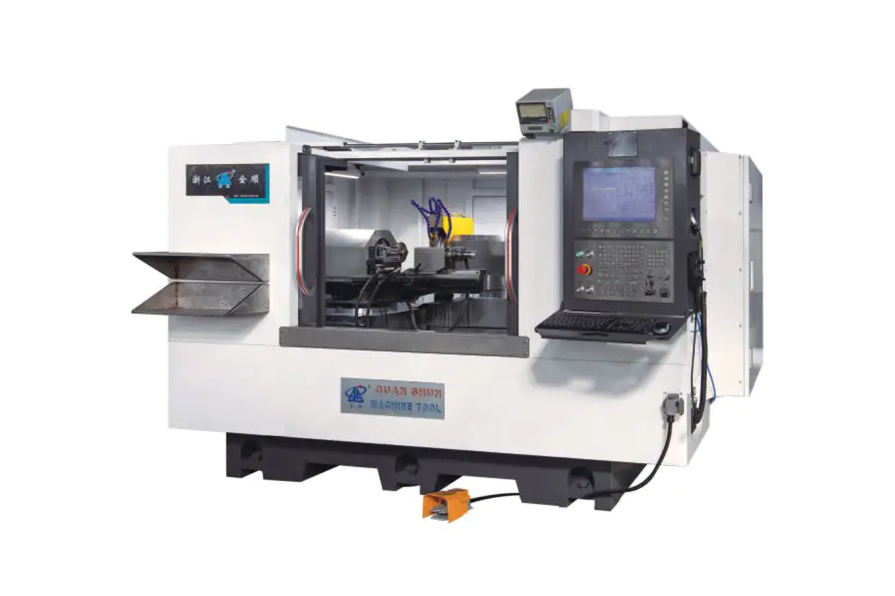
Om du bearbetar långa axlar eller stora diametrar kan en dubbelhjuls- eller bredhjulskonstruktion ofta göra jobbet med högre genomströmning än ett femaxligt centrum. Skräddarsydda sliplösningar finns också tillgängliga för icke-standardiserade arbetsstycken utan att du behöver köpa fler yxor än du kan använda.
Vad du ska utvärdera innan du köper en 5-axlig slipmaskin
Börja med din delportfölj. Om 80 % av arbetet kan hållas i en enkel chuck med två käftar, kan en 5-axlig investering stå stilla. Definiera sedan toleransbandet. Femaxlig bearbetning lyser för profiltoleranser av ±0,005 mm , men om du bara behöver ±0,01 mm på en ytterdiameter kan en billigare maskin hålla det enkelt.
Programmering är en annan dold kostnad. En 5-axlig slipmaskin kräver i allmänhet en CAM-postprocessor som matar ut interpolerade femaxliga rörelser, plus en tränad programmerare. Ta hänsyn till den tiden, inte bara klistermärkespriset.
Titta slutligen på maskinbyggarens servicedjup. En 40-tonsmaskin med fem axlar är inget man kan taxi till en lokal verkstad. Fråga om svarstider, tillgängligheten av reservaxlar och om byggaren erbjuder driftsättning på plats.
Att välja rätt slipteknik för din butik
Det finns ingen universell dom. Rätt val beror på din produktmix, dina kvalitetsmål och ditt teams förmåga att programmera fleraxliga verktygsbanor. Många tillverkare hittar en medelväg: behåll en pålitlig CNC cylindrisk slipmaskin för huvuddelen av det dagliga arbetet, och lägg till ett flexibelt slipcenter när komplexa delar dyker upp. Det tillvägagångssättet håller kostnaden per del låg samtidigt som man behåller förmågan att hantera exotisk geometri.
För en praktisk beslutsram, se vår guide om hur man väljer en slipmaskin .


